 Laser MTS
W skrócie
- Parametrów z tabel nie da się przenieść 1:1 — każda płyta, laser i soczewka zachowują się trochę inaczej. Test na skrawku materiału trwa kilka minut i oszczędza całe arkusze.
- Siatka moc × prędkość pokazuje na jednej płytce, które połączenie daje równy grawer albo czyste cięcie.
- Rez (szerokość tego, co laser wypala) mierzysz paskiem z kilkoma kawałkami albo grzebieniem szczelin. Od niego zależy, czy łączenia na palec wejdą ciasno.
- Darmowe Testy materiału Laser MTS generują wszystkie cztery testy z gotowym plikiem do LightBurna — moc i prędkość są już ustawione na każdej warstwie.
Dlaczego te same ustawienia nie działają na każdej płycie
Sklejka 3 mm od dwóch dostawców potrafi ciąć się zupełnie inaczej. Różni się klej między warstwami (najtrudniejszy do przepalenia), gatunek drewna, wilgotność i to, czy w środku nie ma sęków. Do tego dochodzi laser: moc tuby czy diody spada z wiekiem, soczewka się brudzi, a ognisko może być ustawione o milimetr za wysoko.
Dlatego tabele parametrów z internetu to dobry punkt startowy, ale nie odpowiedź. Odpowiedź daje test na tym konkretnym materiale, na tym konkretnym laserze — i zapisanie wyniku, żeby nie robić go drugi raz.
Test moc × prędkość
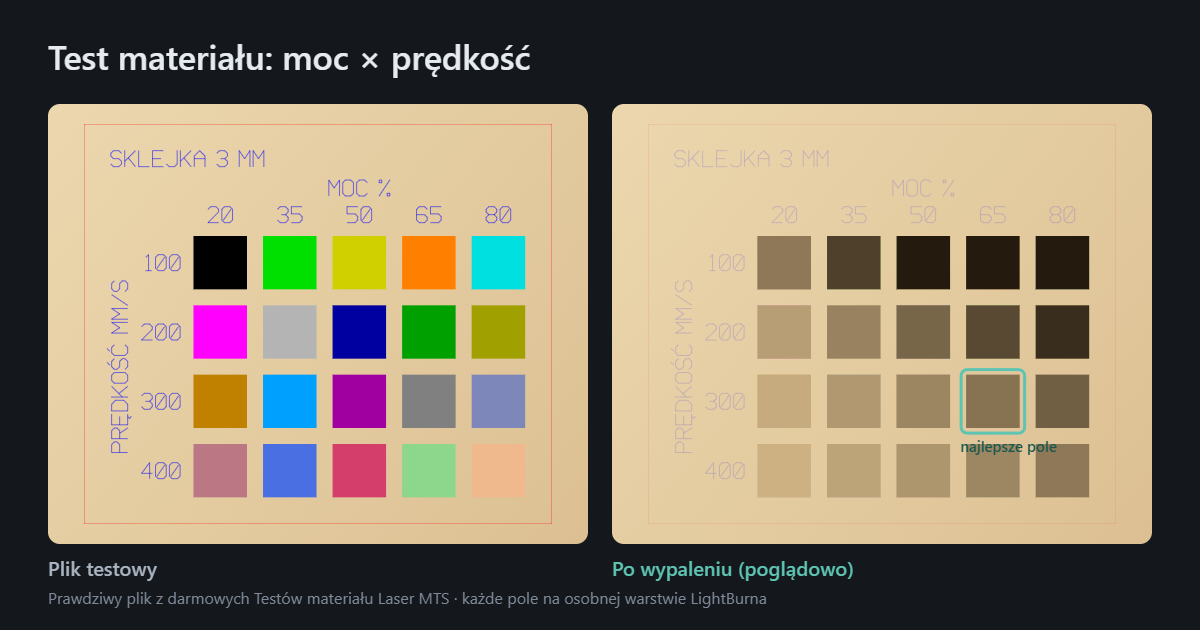
To najważniejszy test. Na płytce powstaje siatka pól: w kolumnach rośnie moc, w wierszach prędkość. Każde pole jest wypalane z inną parą ustawień, więc po jednym przebiegu widzisz cały zakres naraz.
- Do graweru wybierz pole o równym, ładnym kolorze — bez głębokiego wypalenia i bez przypalonych brzegów. Najszybsze z dobrych pól oznacza krótszy czas pracy.
- Do cięcia ustaw tryb linii cięcia i szukaj najszybszego pola, które przecina na wylot. Przy grubszych płytach sprawdź też dwa przejścia z większą prędkością — często dają czystszy brzeg niż jedno wolne.
Zasada, która pomaga czytać wynik: to, ile energii trafia w każdy milimetr, zależy od stosunku mocy do prędkości. Pole z mocą 40% przy 200 mm/s dostaje mniej więcej tyle energii co 20% przy 100 mm/s — dlatego ciemne pola układają się na siatce po skosie.
W Testach materiału każde pole trafia na osobną warstwę LightBurna z już ustawioną mocą i prędkością, a opisy (moc, prędkość, nazwa materiału) są grawerowane cienką linią na osobnej warstwie. Otwierasz plik .lbrn2 i uruchamiasz — bez ręcznego wpisywania 20 kombinacji. LightBurn ma limit 30 warstw, więc siatka może mieć do 27 pól.
Pomiar rezu
Rez to szerokość materiału, którą laser wypala przy cięciu — zwykle od 0,1 do 0,3 mm. Przy dekoracjach nie ma znaczenia, ale przy pudełkach na łączenia palcowe, puzzlach czy wpustach decyduje o tym, czy elementy wejdą ciasno, czy będą latać. Więcej o podstawach cięcia przeczytasz we wpisie Ploter laserowy — jak działa i od czego zacząć.
Test jest prosty: laser wycina pasek z kilkoma kawałkami w środku. Po wycięciu dosuwasz kawałki do jednej strony i mierzysz suwmiarką szczelinę, która została. Każde cięcie zabrało trochę materiału, więc rez = szczelina ÷ (liczba kawałków + 1). Program sam przelicza wynik po wpisaniu zmierzonej szczeliny.
Pasowanie szczelin — grzebień
Suwmiarka nie zawsze jest pod ręką, a liczy się to, jak element pasuje w praktyce. Grzebień to rząd szczelin o szerokości równej grubości płyty, każda z innym przesunięciem (np. co 0,05 mm). Wkładasz w szczeliny kawałek tej samej płyty i szukasz tej, w której siedzi ciasno, ale bez wbijania młotkiem. Przesunięcie tej szczeliny to gotowa kompensacja rezu do wpisania w generatorze pudełek.
Rampa ostrości
Nawet najlepsze parametry nie pomogą, gdy ognisko jest źle ustawione — linia jest wtedy szeroka, a cięcie płytkie. Rampa to pasek ułożony pod kątem: jeden koniec podniesiony, drugi opuszczony, znacznik zero na środku. Laser rysuje wzdłuż niego linię, a Ty szukasz miejsca, w którym jest najcieńsza. Jeśli to nie zero, skala mówi, o ile podnieść albo opuścić głowicę.
Zapisz wynik, żeby nie testować drugi raz
Najwięcej czasu traci się na powtarzaniu tego samego testu, bo wynik został na karteczce przy laserze. Z kontem Laser MTS zapiszesz zmierzony rez i najlepsze parametry jednym kliknięciem w Magazynie materiałów. Potem generator pudełek, skarbonek i puzzli bierze z niego grubość i rez, a kody QR, tarcze zegarów i mapy — także moc i prędkość do pliku LightBurna.
Bez konta test też działa w całości: pobierasz plik .lbrn2 albo SVG i legendę warstw w CSV z mocą i prędkością każdego pola.
Najczęstsze pytania
Jaką moc i prędkość ustawić do cięcia sklejki 3 mm?
To zależy od lasera — diodowy 10 W i CO₂ 60 W potrzebują zupełnie innych ustawień. Dlatego zamiast gotowej liczby polecamy siatkę moc × prędkość w trybie cięcia: po jednym teście widzisz najszybsze ustawienie, które przecina Twoją płytę.
Ile wynosi rez lasera?
Najczęściej 0,1–0,3 mm, ale zależy od lasera, soczewki, ogniska i materiału. Zmierz go testem z paskiem albo grzebieniem — to kilka minut, a wynik przyda się przy każdym pudełku.
Czy plik testowy działa z xTool albo innym programem niż LightBurn?
Tak. Plik .lbrn2 jest dla LightBurna, a plik SVG otworzysz w innych programach do lasera — warstwy mają osobne kolory, a moc i prędkość każdego pola są w legendzie CSV.
Czy do testów potrzebuję konta?
Nie. Testy materiału są darmowe i bez konta. Konto przydaje się tylko do zapisania wyniku w Magazynie materiałów, z którego korzystają inne moduły.