 Laser MTS
W skrócie
- Rez to szerokość szczeliny, którą wypala laser — zwykle 0,1–0,3 mm. Mierzysz go raz dla danej płyty i lasera.
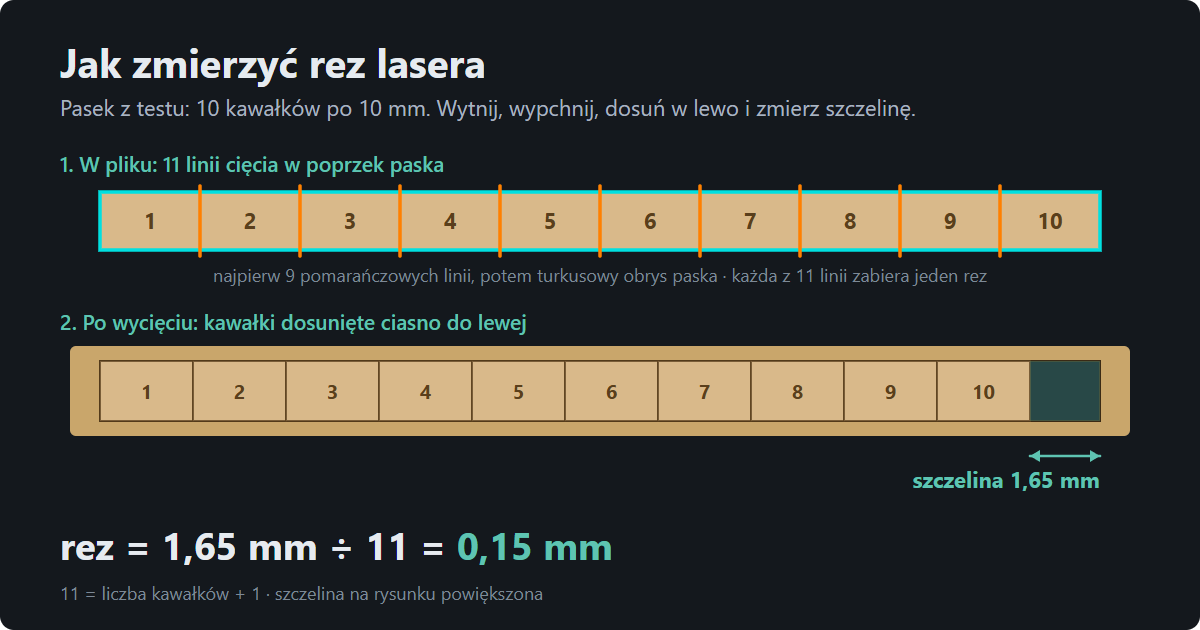
- Pasek: wytnij, wypchnij 10 kawałków, dosuń je do jednej strony otworu i zmierz szczelinę. Przykład: 1,65 mm ÷ 11 = 0,15 mm.
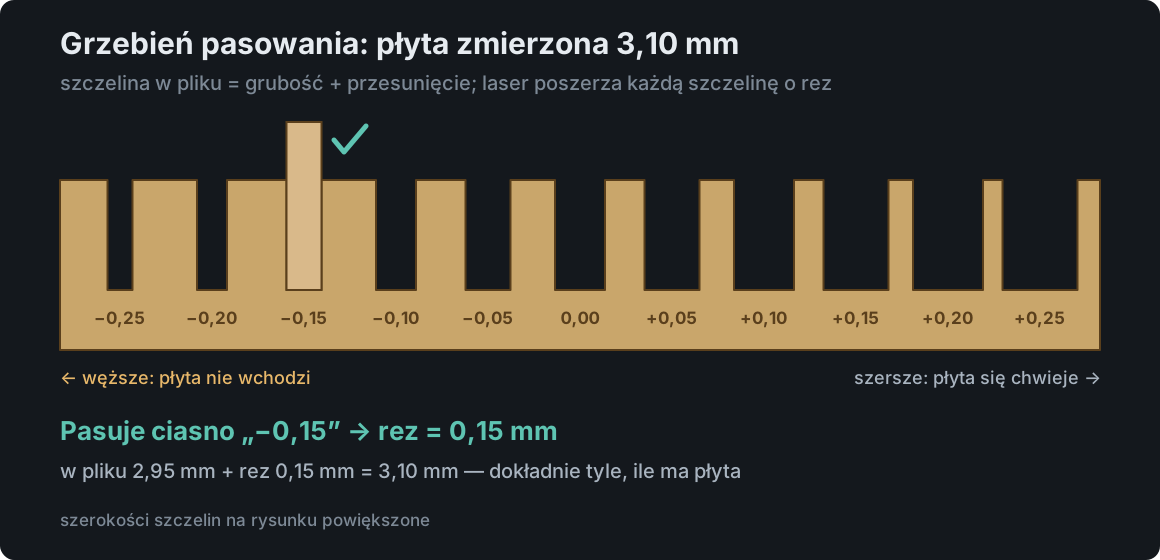
- Grzebień: wsuwaj kawałek tej samej płyty w szczeliny. Pasuje ciasno w „−0,15” → rez 0,15 mm.
- Niczego nie przeliczasz sam. Wpisujesz zmierzoną grubość i rez (albo wybierasz materiał z Biblioteki), a generatory same poszerzają palce i zwężają wycięcia tak, żeby po cięciu złącza weszły na wcisk.
Co to jest rez i po co go mierzyć
Laser nie tnie jak nóż, po samej linii. Wypala szczelinę o szerokości plamki — to jest właśnie rez (po angielsku kerf). Środek wiązki biegnie po linii z pliku, więc z każdej strony linii znika pół rezu.
Przykład: w pliku palec ma 10 mm i wycięcie na niego też 10 mm. Przy rezie 0,15 mm po cięciu palec ma 9,85 mm, a wycięcie 10,15 mm. Razem 0,3 mm luzu — pudełko klekocze, a puzzle wypadają z ramki. Przy ozdobach to bez znaczenia, przy złączach na wcisk decyduje o wszystkim.
Rezu nie podaje producent lasera, bo zależy od soczewki, ostrości, materiału, mocy i prędkości. Dlatego program przyjmuje na start szacunek (0,1 mm dla lasera diodowego, 0,15 mm dla CO₂) i podpisuje go jako szacunek — a dokładną wartość daje dopiero pomiar. Zajmuje kilka minut.
W jakiej kolejności robić testy
Jeśli zaczynasz od zera — nowy laser albo nowa płyta — najlepiej tak:
- Rampa ostrości — rozmyta wiązka daje szerszy rez i słabsze cięcie, więc ostrość najpierw.
- Siatka moc × prędkość w trybie „Cięcie” — żeby wiedzieć, przy jakich ustawieniach płyta przecina się na wylot.
- Pomiar rezu paskiem albo grzebieniem — tymi ustawieniami cięcia.
Do grawerowania wystarczy siatka w trybie „Grawer wypełniony” albo „Grawer liniowy”.
Zanim zaczniesz: zmierz grubość płyty
Płyta sprzedawana jako „3 mm” ma zwykle od 2,7 do 3,3 mm, a dwie partie od tego samego dostawcy potrafią różnić się o kilka dziesiątych milimetra — więcej niż sam rez. Zmierz arkusz suwmiarką w 2–3 miejscach, z dala od krawędzi, i wpisz średnią. Przykład: 3,12 + 3,08 + 3,10 mm → 3,10 mm.
W Testach materiału wpisz ją w polu „Grubość (mm)” w sekcji „Materiał”, razem z nazwą płyty. Grzebień pasowania liczy szczeliny właśnie od tej grubości, a generatory pudełek — głębokość palców.
Pomiar rezu paskiem — krok po kroku
- Otwórz Testy materiału → Pomiar rezu. Zostaw domyślne 10 kawałków o wymiarach 10 × 20 mm.
- W „Ustawieniach warstw pomocniczych” wpisz moc i prędkość cięcia, przy których płyta przecina się na wylot (jeśli ich nie znasz — najpierw siatka).
- Pobierz plik (LightBurn .lbrn2 albo SVG) i wytnij test. Kolejność jest ważna: najpierw pomarańczowe linie między kawałkami, potem turkusowy obrys paska, na końcu czerwony obrys płytki. Gdyby obrys paska poszedł pierwszy, pasek wypadłby w całości, zanim laser podzieli go na kawałki. W pliku .lbrn2 ta kolejność jest już ustawiona; przy SVG ustaw ją w programie do lasera. Nie przesuwaj płyty, dopóki laser nie skończy.
- Wypchnij wszystkie 10 kawałków z otworu i włóż je z powrotem, dosuwając ciasno do jednej strony — bez przerw między nimi, ale bez wciskania na siłę. Kolejność numerów nie ma znaczenia.
- Po drugiej stronie została szczelina. Zmierz ją suwmiarką — szczękami do pomiarów wewnętrznych (te małe na górze) albo szczelinomierzem. W przykładzie: 1,65 mm.
- Wpisz ten wynik w prawym panelu w polu „Zmierzona szczelina (mm)”. Program pokaże: Rez = 1,65 ÷ 11 = 0,15 mm.
- Z kontem kliknij „Zapisz w Bibliotece materiałów” — rez trafi do tej płyty, dla Twojego aktywnego lasera.
Skąd to „÷ 11”?
W poprzek paska laser tnie 11 razy: lewa krawędź otworu, 9 linii między kawałkami i prawa krawędź. Każde z tych cięć zabiera szerokość jednego rezu — otwór robi się trochę większy, a każdy kawałek trochę mniejszy. Kiedy dosuniesz kawałki do jednej strony, wszystkie te ubytki zbierają się w jednej szczelinie: 11 × rez. Stąd rez = szczelina ÷ 11. Jeśli zmienisz liczbę kawałków na N, dzielisz przez N + 1 — program robi to sam.
Dlaczego nie zmierzyć po prostu jednego kawałka?
Bo rez 0,15 mm to mniej więcej grubość kartki papieru. Zwykła suwmiarka myli się o 0,02–0,05 mm, czyli przy jednym kawałku nawet o jedną trzecią wyniku. Szczelina zbiera 11 rezów, więc ten sam błąd suwmiarki dzieli się przez 11 — przy 0,05 mm to już tylko ok. 0,005 mm.
Coś się nie zgadza?
- Kawałki nie wypadają — płyta nie jest przecięta na wylot. Popraw ustawienia cięcia (siatka) i wytnij pasek jeszcze raz; z niedociętego paska wynik będzie zły.
- Szczelina na górze jest szersza niż na dole — w grubszej płycie wiązka tnie lekko w klin. Mierz w połowie wysokości, a przy dużej różnicy sprawdź ostrość.
- Rez wychodzi dużo ponad 0,3 mm — najczęściej ostrość jest przestawiona albo moc za duża w stosunku do prędkości. Program ostrzeże też, gdy wynik przekroczy 1 mm (zwykle to szczelina wpisana w złych jednostkach).
- Brzegi są oblepione żywicą albo sadzą — przetrzyj je, ale nie szlifuj, bo szlifowanie zmienia wymiar kawałków.
Grzebień pasowania — rez sprawdzony w praktyce
Pasek daje liczbę z pomiaru. Grzebień pokazuje to, co w złączu naprawdę się liczy: jak płyta wchodzi w szczelinę. Przydaje się też wtedy, gdy suwmiarka nie ma szczęk do pomiarów wewnętrznych.
- Wybierz Pasowanie szczelin. W polu grubości musi być grubość zmierzona, np. 3,10 mm — szczeliny są liczone od niej.
- Zostaw krok 0,05 mm i 5 szczelin na stronę. Powstanie 11 szczelin: w pliku od 2,85 do 3,35 mm, podpisanych od „−0,25” do „+0,25” (to przesunięcie względem grubości).
- Wytnij grzebień. Z tej samej płyty weź kawałek do sprawdzania — np. jeden z kawałków paska rezu albo ścinek z prostą krawędzią.
- Wsuwaj go w kolejne szczeliny. Szukasz tej, w którą wchodzi ciasno, z wyraźnym oporem, ale bez młotka, i z której nie wypada, gdy odwrócisz grzebień.
- W prawym panelu w polu „Szczelina pasująca ciasno” wybierz jej podpis, np. „−0,15”. Program pokaże: rez ≈ 0,15 mm.
Dlaczego rez to „minus przesunięcie”?
Szczelina „−0,15” ma w pliku 3,10 − 0,15 = 2,95 mm. Laser poszerza ją o rez. Skoro płyta o grubości 3,10 mm wchodzi w nią idealnie, to 2,95 mm + rez = 3,10 mm, czyli rez = 0,15 mm.
Pasuje „pomiędzy”
Zdarza się, że w „−0,15” płyta wchodzi z trudem, a w „−0,10” już się lekko chwieje. Rez leży wtedy pomiędzy. Do złączy na wcisk bez kleju wybierz ciaśniejszą szczelinę (−0,15), do klejenia luźniejszą (−0,10), bo klej potrzebuje trochę miejsca. Zasada: większy rez w programie = ciaśniejsze złącza.
Jeśli ciasno pasuje szczelina z plusem, program to zgłosi — prawie zawsze w polu jest grubość z etykiety zamiast zmierzonej (np. 3,0 przy płycie 3,25 mm).
Pasek czy grzebień?
Najlepiej oba. Jeśli wyniki różnią się o 0,02–0,03 mm, wszystko jest w porządku. Do złączy bierz wynik z grzebienia — to dokładnie ta sama sytuacja co w pudełku: płyta w szczelinie.
Co program robi z rezem i grubością
Rez i grubość mierzysz raz. Resztę liczy program — nie przesuwasz linii, nie poprawiasz rysunku i nie ustawiasz korekty w programie do lasera.
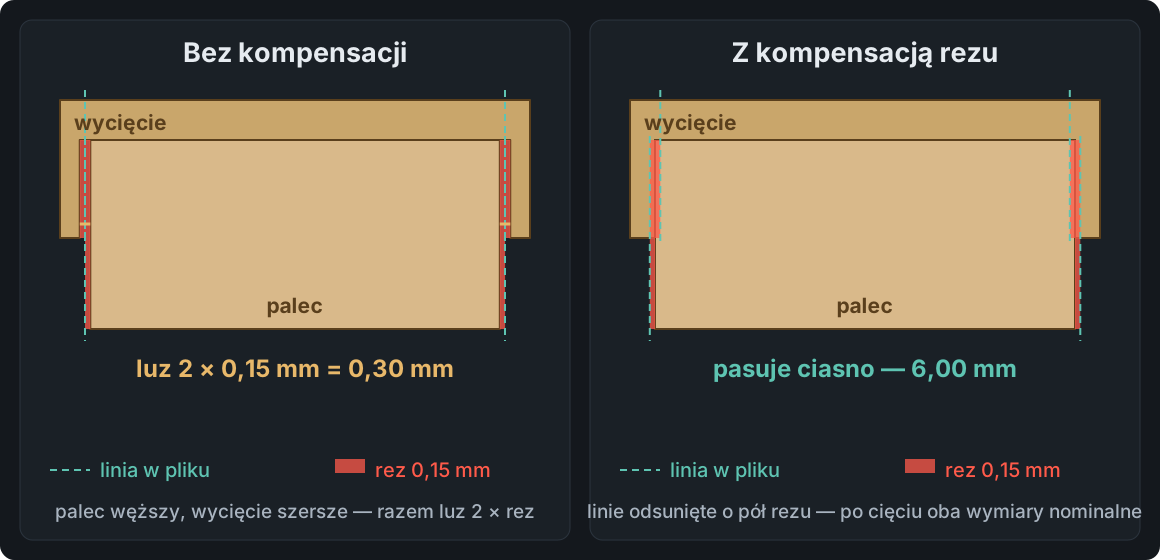
- Palce szersze, wycięcia węższe — o pół rezu z każdej strony. Przy rezie 0,15 mm palec 10 mm jest w pliku narysowany jako 10,15 mm, a wycięcie jako 9,85 mm. Laser zabiera po 0,075 mm z każdej strony linii i po cięciu oba mają równo 10,00 mm. Złącze wchodzi na wcisk, bez luzu.
- Głębokość palców = grubość płyty. Dlatego tak ważna jest grubość zmierzona. Jeśli płyta ma 3,25 mm, a wpiszesz 3, palce nie sięgną przez całą sąsiednią ściankę, a wycięcia będą za płytkie — pudełko może się nie złożyć. Gdy grubość wygląda na wartość z etykiety (równe 3 mm), program przypomni o tym przed pobraniem pliku.
- Szczeliny na przegródki są rysowane odrobinę węższe niż płyta, z uwzględnieniem rezu, żeby przegródka siedziała ciasno.
- Wieko nakładane dostaje luz powiększony o rez, żeby dało się je zdjąć bez siłowania.
- Puzzle mają zewnętrzny obrys odsunięty o pół rezu, więc gotowa układanka ma dokładnie zadany wymiar.
Dotyczy to generatorów pudełek, skarbonek, domków, karmników i puzzli. Rez biorą z Biblioteki materiałów: wybierasz materiał, a grubość i rez zapisane dla Twojego lasera wpisują się same. Bez zapisu wpisujesz je ręcznie w polach „Grubość materiału” i „Szerokość reza / kerf”. Szczegóły złączy opisujemy we wpisie Pudełko na łączenia palczaste.
Uwaga na podwójną korektę: w plikach z generatorów kompensacja jest już w rysunku. Nie ustawiaj dla nich dodatkowo „Kerf Offset” w LightBurnie — złącza wyjdą za ciasne. Kerf Offset przydaje się przy własnych rysunkach, które nie mają kompensacji.
Siatka moc × prędkość — jak wybrać pole
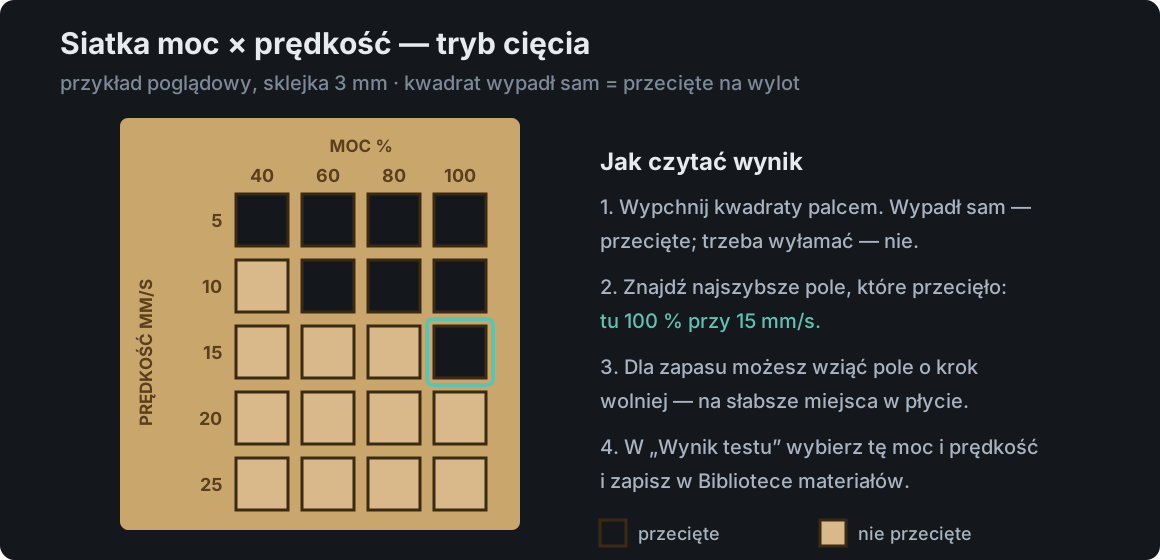
W trybie „Cięcie” z domyślnymi ustawieniami powstaje 20 kwadratów 8 × 8 mm: w kolumnach moc 40, 60, 80 i 100%, w wierszach prędkość 5, 10, 15, 20 i 25 mm/s. Każdy kwadrat to osobna warstwa z własną mocą i prędkością, więc wycinasz całość jednym uruchomieniem.
- Wybierz Moc × prędkość i tryb „Cięcie”. Jeśli Twój laser jest dużo mocniejszy (CO₂) albo słabszy, przesuń zakres prędkości.
- Wytnij płytkę i wypchnij kwadraty palcem. Ten, który wypadł sam albo po lekkim dotknięciu, jest przecięty na wylot. Taki, który trzeba wyłamać — nie.
- Znajdź najszybsze przecięte pole — w przykładzie 100% przy 15 mm/s. Jeśli przy tej prędkości przecina kilka mocy, weź najniższą. Szybsze cięcie i mniejsza moc to mniej przypaleń.
- Dla zapasu możesz wziąć pole o krok wolniej (100% przy 10 mm/s) — przyda się na słabsze miejsca w płycie, np. grubszą warstwę kleju.
- W prawym panelu wybierz tę moc i prędkość w polach „Najlepsza moc” i „Prędkość” i zapisz w Bibliotece materiałów.
Do graweru wybierz tryb „Grawer wypełniony” (albo „Grawer liniowy” dla cienkich linii) i szukaj pola o kolorze, który Ci się podoba — równego, bez przypalonych brzegów. Z dwóch podobnych pól bierz szybsze. Ciemne pola układają się na siatce po skosie, bo liczy się stosunek mocy do prędkości: 60% przy 10 mm/s to mniej więcej tyle energii co 30% przy 5 mm/s. Więcej o czytaniu siatki i widełkach dla różnych laserów: Parametry cięcia sklejki.
Rampa ostrości — jak odczytać skalę
Rampa pokazuje, czy ognisko jest tam, gdzie myślisz. Laser rysuje linię wzdłuż paska ułożonego pod kątem — tam, gdzie powierzchnia trafia w prawdziwe ognisko, linia jest najcieńsza.
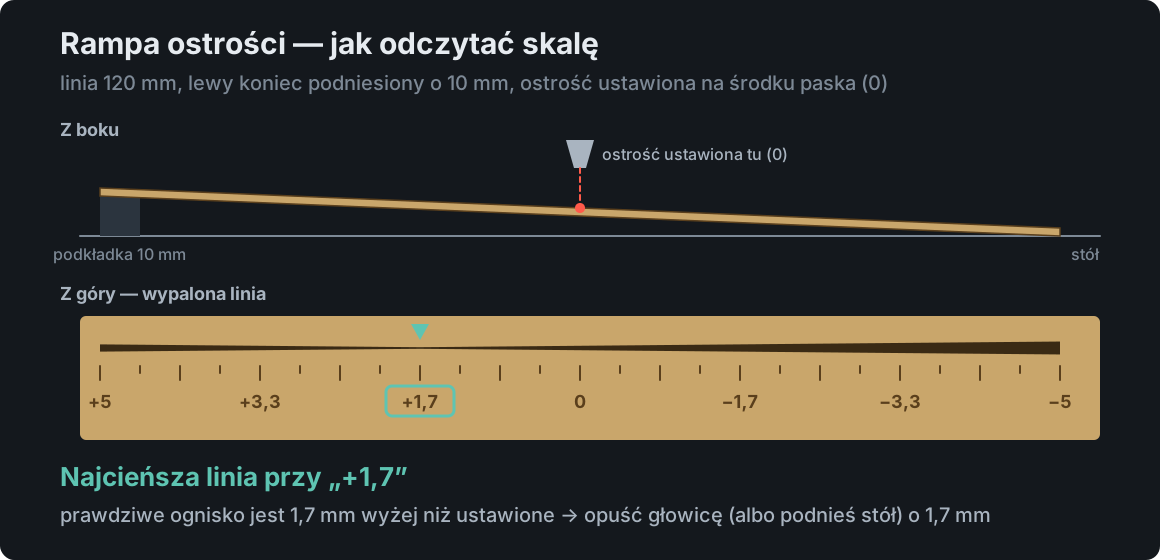
- Wybierz Rampę ostrości. Zostaw linię 120 mm i podniesienie 10 mm.
- Weź pasek płyty dłuższy niż 12 cm. Lewy koniec połóż na podkładce o wysokości 10 mm (klocek albo kilka warstw płyty), prawy na stole.
- Ustaw ostrość tak jak zawsze (szablonik albo autofocus), ale na środku paska — tam wypadnie zero na skali.
- Uruchom test. Laser wypali linię i skalę od „+5” do „−5”.
- Obejrzyj linię z bliska (lupa albo zdjęcie telefonem w powiększeniu) i znajdź miejsce, gdzie jest najcieńsza i najostrzejsza. Odczytaj liczbę pod nim — w przykładzie +1,7.
- Wpisz ją w polu „Najcieńsza linia przy znaczniku (mm)”. Program podpowie, co zrobić: przy „+1,7” prawdziwe ognisko jest 1,7 mm wyżej niż ustawione — opuść głowicę (albo podnieś stół) o 1,7 mm. Przy liczbie z minusem odwrotnie, przy zerze ostrość jest dobra.
Gdy rampa pokaże przesunięcie, popraw raz na stałe szablonik do ostrości albo ustawienie autofocusu. Soczewki, szablonik i ostrość w grubej płycie opisujemy we wpisie Ostrość lasera.
Zapisz wynik i nie testuj drugi raz
Z kontem Laser MTS każdy wynik zapisujesz jednym kliknięciem w Bibliotece materiałów — dla tej płyty i Twojego aktywnego lasera: siatka zapisuje moc i prędkość cięcia albo graweru, pasek i grzebień zapisują rez, a rampa dopisuje notatkę. Pozostałe parametry materiału zostają nietknięte. Bez konta testy działają w całości, tylko wynik zapisujesz sam.
Test warto powtórzyć, gdy kupisz płytę od innego dostawcy albo innej grubości, po wymianie lub czyszczeniu soczewki i na każdym nowym laserze. Ogólnie o testach i o tym, dlaczego tabele z internetu nie wystarczą: Test materiału do lasera.
Najczęstsze pytania
Ile wynosi rez lasera?
Najczęściej 0,1–0,3 mm. Ten sam laser daje jednak inny rez na innej płycie, przy innej ostrości i innych ustawieniach cięcia. Program przyjmuje na start 0,1 mm dla lasera diodowego i 0,15 mm dla CO₂, ale pomiar paskiem zajmuje kilka minut i daje wartość dla Twojej płyty.
Czy rez zależy od grubości płyty?
Tak. W grubszej płycie wiązka tnie lekko w klin, a cięcie trwa dłużej, więc rez zwykle rośnie. Dlatego zapisuj rez osobno dla każdej płyty — Biblioteka materiałów trzyma go razem z grubością dla każdego materiału i lasera.
Czy w LightBurnie trzeba ustawić Kerf Offset?
Nie dla plików z generatorów Laser MTS — kompensacja rezu jest już w rysunku, a druga korekta zrobi złącza za ciasne. Kerf Offset przydaje się przy Twoich własnych rysunkach bez kompensacji.
Czy do pomiaru rezu potrzebuję suwmiarki?
Do paska tak — wystarczy tania suwmiarka cyfrowa ze szczękami do pomiarów wewnętrznych. Grzebień pasowania działa bez mierzenia szczeliny, ale grubość płyty i tak warto zmierzyć suwmiarką.
Czy testy materiału są darmowe?
Tak, bez konta. Konto z aktywnym planem (także w okresie próbnym) potrzebne jest tylko do zapisania wyniku w Bibliotece materiałów, z której korzystają generatory.