 Laser MTS
W skrócie
- Nesting to układanie elementów na arkuszu tak, żeby zmieściło się ich jak najwięcej — z zachowaniem odstępów i marginesu.
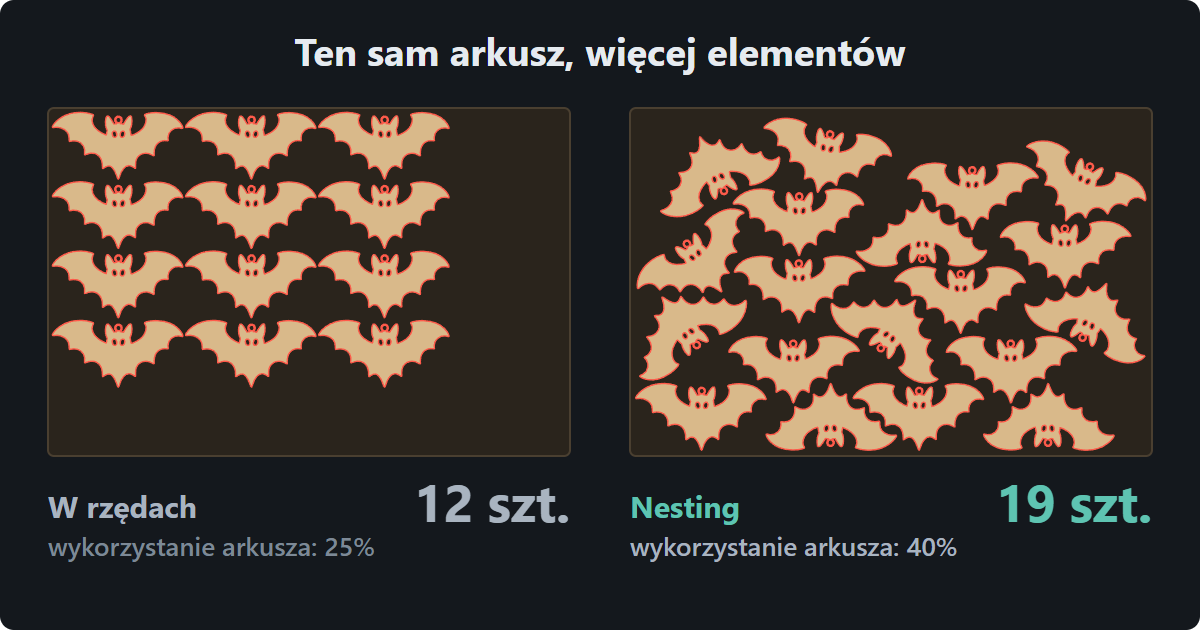
- W przykładzie z nietoperzami ten sam arkusz daje 19 sztuk zamiast 12, czyli na to samo zamówienie idzie o 37% mniej płyt.
- Zysk zależy od kształtu: nieregularne (skrzydła, gwiazdy, wypustki) zyskują dużo, koła i serca w rzędach — prawie nic.
- Ogranicz obroty, gdy liczy się kierunek słojów, i nie odbijaj lustrzanie elementów z grawerem.
- Wspólna linia cięcia skraca cięcie (w przykładzie o 30%), ale wymaga usunięcia podwójnych linii i przemyślanej kolejności.
Czym jest nesting
Nesting (z ang. nest — gniazdo) to rozmieszczenie elementów do wycięcia na arkuszu materiału. Cel: zmieścić jak najwięcej sztuk i nie złamać zasad cięcia — odstępu między elementami, marginesu od krawędzi i kierunku słojów, jeśli ma znaczenie. Płyta kosztuje, a to, co zostaje między elementami, zwykle ląduje w koszu.
Miarą jest wykorzystanie arkusza — pole wyciętych elementów podzielone przez pole arkusza. Stu procent nie osiągniesz przy żadnym kształcie innym niż prostokąt: sam nietoperz wypełnia tylko 44% prostokąta, w który jest wpisany. Przy takim kształcie 40% to dobry wynik, a skok z 25 do 40% oznacza ponad jedną trzecią płyt mniej na to samo zamówienie.
Ręcznie czy automatycznie
Układ w rzędach zrobisz w programie do lasera w minutę: kopiujesz element w siatkę (w LightBurnie „Grid Array”). Przy prostokątach i kołach to często wystarcza. Przy nieregularnych kształtach każdy element zajmuje jednak cały swój prostokąt.
Ręcznie da się lepiej: obrócić co drugi element, wsunąć skrzydło między skrzydła, dołożyć kilka sztuk na brzegu. Dwa nietoperze obrócone o 90° w wolnym pasie po prawej dają 14 sztuk zamiast 12. Do 19 dojdziesz dopiero, dopasowując każdy element do sąsiadów — to potrafi zająć pół godziny i trzeba to powtarzać przy każdej zmianie rozmiaru albo arkusza.
| Sposób | Nietoperzy na arkuszu | Kiedy ma sens |
|---|---|---|
| W rzędach (siatka) | 12 | koła, prostokąty, pojedyncze sztuki, szybka seria |
| Ręcznie, z obrotami na brzegu | 14 | kilka nieregularnych elementów, gdy nie masz programu do nestingu |
| Nesting automatyczny | 19 | serie, nieregularne kształty, wiele różnych elementów naraz |
Na jednym arkuszu różnica to kilka sztuk. Przy serii — kilka albo kilkanaście płyt.
Przykład: ile kosztuje odpad w miesiącu
Założenia (przykład): sklejka 3 mm, arkusz 600 × 400 mm za 12 zł, nietoperz szerokości 150 mm, odstęp 3 mm, margines 5 mm. W rzędach mieści się 12 sztuk, po nestingu — 19.
| Zamówienie | W rzędach | Nesting | Oszczędność |
|---|---|---|---|
| 100 szt. | 9 arkuszy — 108 zł | 6 arkuszy — 72 zł | 3 arkusze, 36 zł |
| 300 szt. | 25 arkuszy — 300 zł | 16 arkuszy — 192 zł | 9 arkuszy, 108 zł |
| 1000 szt. | 84 arkusze — 1008 zł | 53 arkusze — 636 zł | 31 arkuszy, 372 zł |
Teraz miesiąc pracowni, która tnie ok. 1000 takich elementów. Materiał w samych nietoperzach jest wart ok. 254 zł. W rzędach płacisz za płyty 1008 zł, więc ok. 750 zł idzie na odpad, po nestingu — ok. 380 zł. Do tego 31 wymian płyty mniej: przy 2 minutach na arkusz to godzina pracy, czyli przy stawce 80 zł/h kolejne ok. 80 zł. Razem ok. 450 zł miesięcznie, ponad 5 tys. zł rocznie — na jednym kształcie i najtańszej płycie. Czas samego cięcia się nie zmienia, bo linii jest tyle samo. Przy akrylu albo litym drewnie arkusz kosztuje kilka razy więcej — i tyle razy większa jest różnica. Jak doliczyć odpad do ceny, opisujemy w poradniku o wycenie cięcia laserem.
Nie każdy kształt zyska tyle. Ten sam arkusz i ustawienia, jeden kształt naraz:
| Kształt | W rzędach | Nesting | Więcej sztuk |
|---|---|---|---|
| Serce 70 × 63 mm | 40 | 40 | 0% |
| Choinka 56 × 72 mm | 50 | 54 | +8% |
| Gwiazda 72 × 68,5 mm | 35 | 40 | +14% |
| Nietoperz 150 × 77 mm | 12 | 19 | +58% |
Im więcej wcięć, wypustek i skrzydeł, tym więcej da nesting. Koła, serca i prostokąty układają się dobrze już w rzędach — tam więcej daje rozsądny odstęp i przesunięcie co drugiego rzędu o pół elementu.
Obracanie i odbicia lustrzane
Najwięcej miejsca zyskujesz, obracając elementy tak, żeby wypukłość jednego weszła we wcięcie drugiego. W układzie z nietoperzami 10 z 19 sztuk jest obróconych, a 9 odbitych lustrzanie. Element bez graweru odbity lustrzanie to po prostu ten sam element odwrócony na drugą stronę. Tę swobodę trzeba jednak ograniczyć w trzech sytuacjach:
- Grawer, napis, logo. Obrót jest w porządku — grawer obraca się razem z elementem. Odbicie odwróci jednak napis, więc elementów z grawerem nie odbijaj nigdy.
- Materiał z lepszą stroną — ładniejsza okleina na wierzchu, akryl lustrzany, laminat grawerski. Odbity element niesymetryczny (litera, lewy i prawy bok) trzeba po wycięciu odwrócić, a wtedy dobra strona ląduje pod spodem.
- Kierunek słojów — o tym niżej.
Sprawdź, czy Twój program pozwala wyłączyć odbicia, i przed cięciem obejrzyj podgląd arkusza — napis czytany od tyłu widać od razu.
Małe elementy w otworach i lukach
Środek ramki na zdjęcie, wnętrze wieńca czy litery O to materiał, który normalnie wypada do tacy. Jeśli w zamówieniu są drobne elementy — zawieszki, literki, żetony — wstaw je właśnie tam. To samo z lukami między dużymi elementami: między skrzydłami nietoperzy zostaje sporo miejsca.
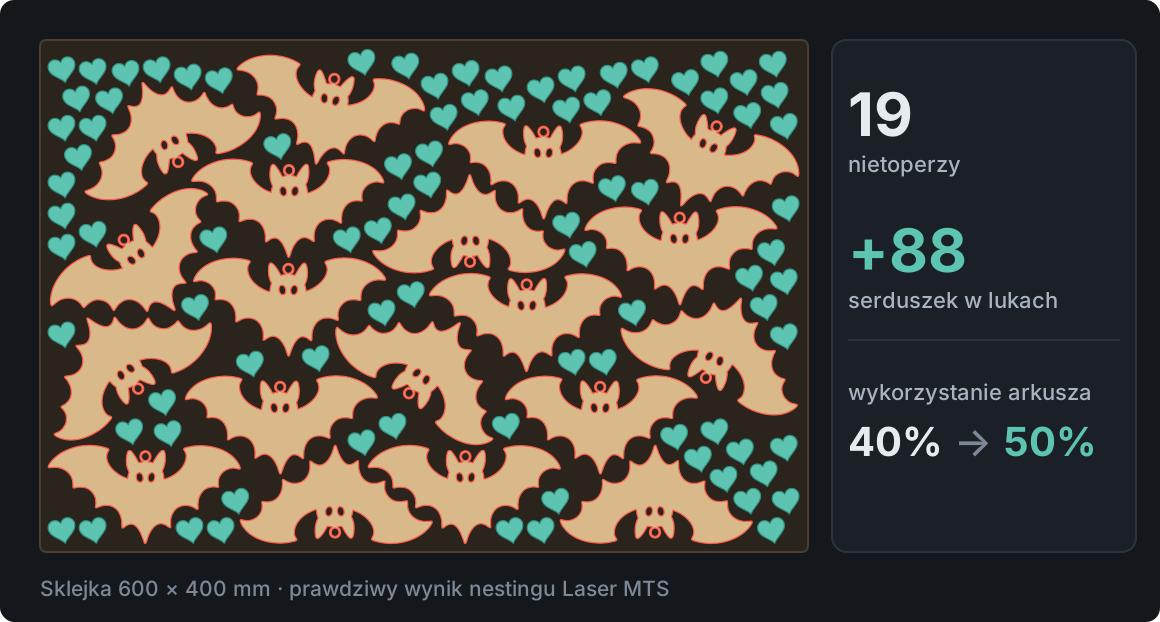
Wypełniacze mają sens, gdy masz na nie zbyt: gratis do paczki, etykiety do prezentów, próbki. Materiał jest prawie darmowy, czas lasera — nie: 88 serduszek to prawie 6 m dodatkowej linii cięcia, ponad połowa tego, co tnie się w 19 nietoperzach (ok. 11 m). Przy drobnych elementach pamiętaj też o dwóch rzeczach:
- Kolejność cięcia. Najpierw mały element, potem otwór, na końcu obrys dużego. Jeśli najpierw wytniesz otwór, jego środek razem z miejscem na mały element może opaść albo się przesunąć. W LightBurnie pilnuje tego opcja „Cut inner shapes first” w ustawieniach optymalizacji.
- Drobiazgi a stół. Elementy mniejsze niż oczko plastra miodu wpadają pod spód albo się przechylają i wiązka trafia w ich krawędź. Podeprzyj je szpilkami albo zostaw mostki, które utrzymają je w arkuszu.
Odstęp między elementami: rez i ciepło
Odstęp w programie liczy się między liniami projektu, czyli środkami cięć. Wiązka zabiera z niego rez — zwykle 0,1–0,3 mm, zależnie od lasera, soczewki i materiału. Przy odstępie 0,5 mm między dwoma cięciami zostaje więc pasek drewna cieńszy niż pół milimetra.
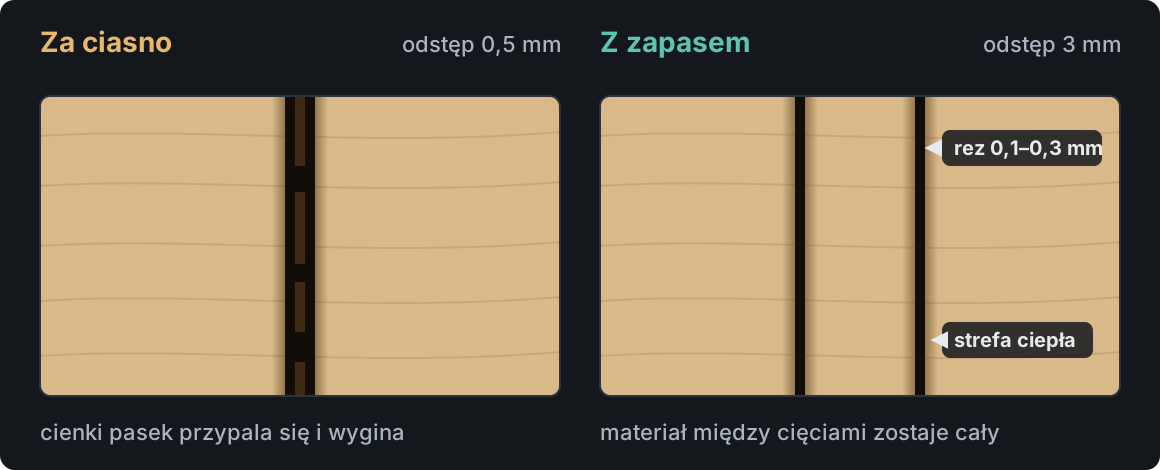
Rez to nie wszystko. Cienki pasek między dwoma cięciami nie ma gdzie oddać ciepła: ciemnieje, wygina się, potrafi się przepalić albo zapalić, a krawędzie obu elementów wychodzą ciemniejsze — więcej w poradniku o przypaleniach przy cięciu laserem. Punkt wyjścia:
- Sklejka, MDF i akryl 3–4 mm: odstęp 2–3 mm.
- Grubsze płyty (6 mm i więcej): np. 4–5 mm — cięcie trwa dłużej i mocniej grzeje.
- Margines od krawędzi: 5 mm i więcej. Brzegi płyt bywają obite, a na brzegu wypaczonej płyty ucieka ostrość.
Najpewniej sprawdzisz to na swojej maszynie: wytnij pary prostokątów z odstępem 1, 2 i 3 mm i zobacz, przy którym pasek zostaje jasny i sztywny. Sam rez zmierzysz testem materiału.
Kierunek słojów
Przy sklejce kierunek słojów zewnętrznej okleiny ma znaczenie z dwóch powodów:
- Wygląd. Ścianki pudełka czy komplet podkładek wyglądają spójnie, gdy słoje na wszystkich idą w tę samą stronę. Grawer w poprzek słojów potrafi też wyjść inaczej niż wzdłuż.
- Wytrzymałość cienkich części. Typowa sklejka 3 mm ma trzy warstwy, a dwie zewnętrzne biegną w tym samym kierunku. Wąski pasek wycięty wzdłuż słojów okleiny ma włókna wzdłuż w dwóch warstwach z trzech, w poprzek — tylko w jednej. Cienkie palce, uszka zawieszek i litery z wąskimi mostkami ustawiaj więc wzdłuż słojów.
W nestingu oznacza to obroty tylko o 0° i 180° — słoje zostają równoległe. Mieści się wtedy zwykle mniej sztuk, więc blokuj obroty tylko tam, gdzie słoje naprawdę mają znaczenie. MDF, HDF i akryl słojów nie mają. O klasach okleiny piszemy we wpisie Sklejka do lasera.
Wspólna linia cięcia (common line)
Prostokątne elementy można ustawić krawędzią do krawędzi, bez odstępu, i ciąć jedną linią dwa elementy naraz. To wspólna linia cięcia (ang. common line cutting).
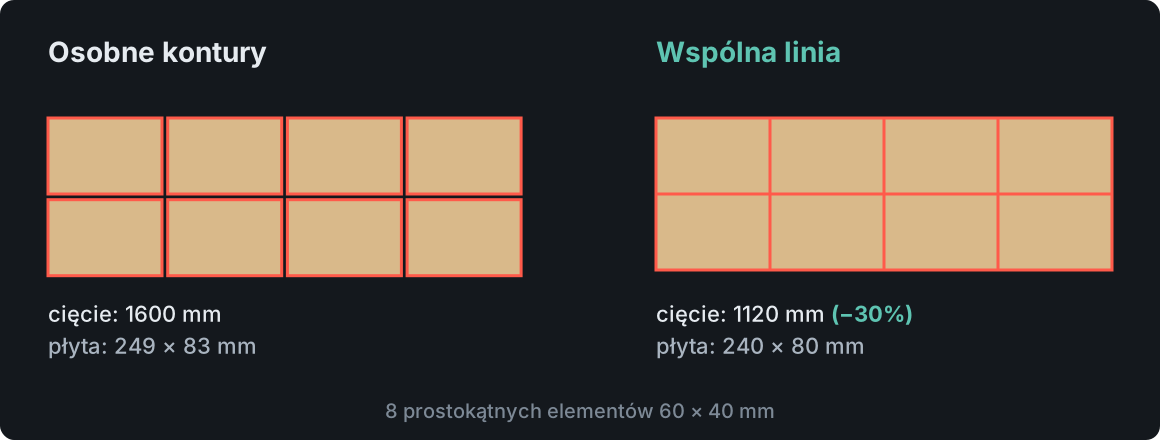
Plusy są konkretne: krótsze cięcie (w przykładzie 1120 zamiast 1600 mm), mniej materiału i mniej ciepła w płycie. Ryzyka też:
- Podwójne linie. Samo przysunięcie elementów nie tworzy wspólnej linii — w pliku zostają dwa kontury jeden na drugim i laser przejdzie krawędź dwa razy: szerszy, przypalony rez i podwójny czas. Duplikaty trzeba usunąć (w LightBurnie: Edit → Delete Duplicates) — więcej w poradniku o błędach w plikach do cięcia laserem.
- Wymiar elementów. Na wspólnej krawędzi każdy element traci pół rezu, tak jak przy osobnym konturze. Jeśli jednak kompensujesz rez (np. przy łączeniach na wcisk), rozsuń elementy dokładnie o szerokość rezu i tnij jedną linią pośrodku.
- Przesuwające się elementy. Po przecięciu wspólnej linii element trzyma się arkusza z mniejszej liczby stron i może się przesunąć, a kolejne cięcie trafi obok. Tnij rzędami od jednej strony, przy drobnych elementach zostaw mostki.
- Skrzyżowania i krzywe. Na skrzyżowaniach linii wiązka przechodzi dwa razy — na rogach płytek mogą zostać ciemniejsze kropki. A krzywe dwóch różnych elementów praktycznie nigdy się nie pokrywają, więc wspólna linia ma sens przy prostokątach i wielokątach: płytkach, tabliczkach, przegródkach.
Przy łączeniach na wcisk i elementach, w których liczy się każda dziesiąta milimetra, zacznij od osobnych konturów.
Arkusze odpadowe, czyli resztki płyt
Z prawie każdego zlecenia zostaje kawałek płyty: pas przy brzegu, róg, arkusz z dziurami po wyciętych elementach. Wyrzucony — to strata. Odłożony bez podpisu — po miesiącu nikt nie pamięta, czy to 3, czy 4 mm. Prosty system:
- Podpisz od razu: materiał, grubość zmierzona suwmiarką, data.
- Przechowuj płasko — cienka resztka oparta o ścianę szybko się wypacza. Paski węższe niż najmniejszy element z dwoma marginesami wyrzucaj bez żalu.
- Przy nowym zleceniu zacznij od resztek, zwłaszcza przy drobnych elementach i próbnych cięciach.
- Licz resztkę w wycenie. Jeśli po zamówieniu zostaje ćwierć arkusza, której nie wykorzystasz, dolicz klientowi cały arkusz.
Resztki mają jedną wadę: nieregularny kształt, na którym ręczne układanie trwa najdłużej. Tu automat robi największą różnicę. Nesting Laser MTS sam układa elementy według ich prawdziwego kształtu i obraca je, dokłada drobne wypełniacze z biblioteki w wolne miejsca, a resztkę płyty dodajesz ze zdjęcia — program sam znajduje na niej wolny materiał, także wokół dziur po poprzednich elementach, i układa na nim części, zanim sięgnie po nowy arkusz. Przy wielu zamówieniach naraz automatyczny nesting zamówień rozkłada całość na kolejnych arkuszach. Wynik pobierasz jako SVG, DXF albo projekt LightBurna (.lbrn2).
Najczęstsze pytania
Co to jest nesting w cięciu laserowym?
To takie ułożenie elementów na arkuszu, żeby zmieściło się ich jak najwięcej przy zachowanym odstępie i marginesie. Mniej odpadu to mniej płyt na to samo zamówienie i mniej wymian arkusza.
Ile materiału można zaoszczędzić dzięki nestingowi?
Zależy od kształtu. W przykładach z tego wpisu: nic przy sercach, 8–14% więcej sztuk przy choinkach i gwiazdach, 58% więcej (czyli o 37% mniej arkuszy) przy nietoperzach.
Jaki odstęp zostawić między elementami przy cięciu laserem?
Przy sklejce i MDF 3–4 mm na początek 2–3 mm, przy grubszych płytach więcej. Sam rez to 0,1–0,3 mm, ale cienki pasek między cięciami przegrzewa się i przypala.
Czy wspólna linia cięcia się opłaca?
Przy seriach prostokątnych płytek tak — cięcie jest krótsze, w przykładzie o 30%. Przy łączeniach na wcisk, drobnych elementach i krzywych krawędziach ryzyko zwykle przewyższa zysk.