 Laser MTS
W skrócie
- Do lasera najczęściej bierze się sklejkę brzozową (twarda, równa, mało pustek) albo topolową (lekka, tania, tnie się szybciej). MDF tnie się równo, ale mocno dymi i łatwo się kruszy w cienkich elementach.
- O tym, czy płyta przecina się czysto, decyduje głównie klej: cienka, jasna spoina przepala się łatwiej niż gruba, ciemna spoina kleju fenolowego (sklejka wodoodporna).
- Pustki i zakładki w warstwie środkowej dają nieprzecięte miejsca i przypalenia w losowych punktach arkusza.
- „3 mm” to w praktyce często 2,8–3,2 mm. Przy łączeniach na palec i wpustach zmierz każdą partię suwmiarką — ta różnica jest tego samego rzędu co rez.
- Trzymaj płyty płasko i sucho, a nowej partii daj dzień–dwa w pracowni przed cięciem.
Rodzaje płyt — porównanie
W pracowniach laserowych krąży pięć rodzajów płyt. Każda ma swoje miejsce — problem zaczyna się dopiero wtedy, gdy do pudełka z precyzyjnymi łączeniami trafia płyta kupiona „na dekoracje”.
| Płyta | Do czego | Plusy | Minusy | Jak się tnie |
|---|---|---|---|---|
| Sklejka brzozowa | Pudełka z łączeniami, elementy nośne, grawer | Twarda, gęsta, cienkie forniry i mało pustek w dobrych klasach, ładna krawędź | Droższa i cięższa, potrzebuje więcej mocy | Wolniej niż topola, ale przewidywalnie w całym arkuszu |
| Sklejka topolowa | Dekoracje, zawieszki, modele, duże serie | Lekka, tania, jasna | Miękka (łatwo ją wgnieść), grawer mniej równy, w tanich płytach częstsze pustki | Szybko i przy mniejszej mocy |
| „Sklejka laserowa” | Wszystko, gdzie liczy się powtarzalność | Cienkie spoiny kleju, obie strony bez łat, równa grubość | Droższa; nazwa to deklaracja sprzedawcy, a nie norma | Zwykle najrówniej — jeśli producent dotrzymuje specyfikacji |
| MDF | Szablony, tła obrazów, elementy do malowania | Bez warstw i słojów, równy w każdym miejscu, tani | Dużo dymu i zapachu, ciemna, brudząca krawędź, kruchy w cienkich elementach, pęcznieje od wilgoci | Równo i przewidywalnie; potrzebny dobry odciąg |
| HDF | Podkłady, tylne ścianki, tabliczki | Cienki (zwykle 2,5–3 mm), gęsty i sztywny, tani | Bywa gładki tylko z jednej strony, dymi jak MDF | Cienki tnie się dobrze, ale gęstość wymaga więcej mocy niż MDF tej samej grubości |
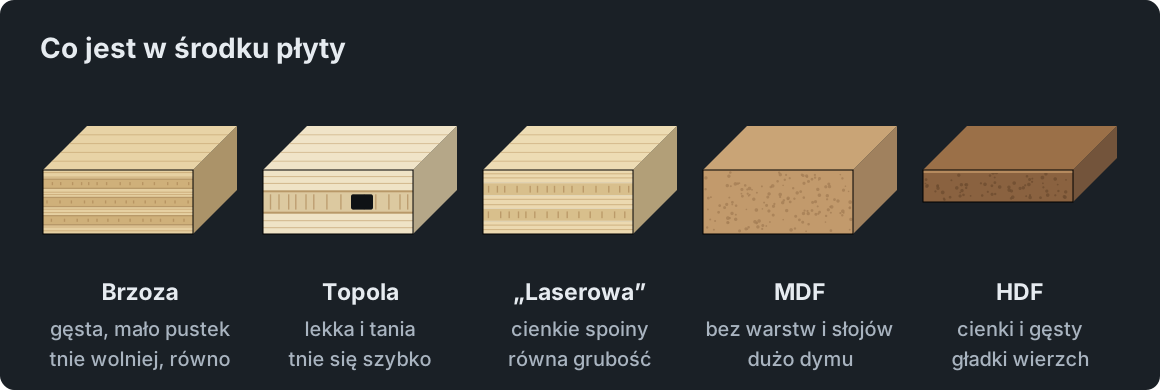
Różnicę czuć już w ręku: topolowa jest wyraźnie lżejsza (ok. 400–500 kg/m³ wobec ok. 650–700 kg/m³ dla brzozowej). Lżejsza płyta to mniej drewna do odparowania, więc tnie się szybciej — ale też łatwiej ją wgnieść i ma więcej miękkich miejsc, które przy grawerze wychodzą nierówno.
Czego unikać: sklejki budowlanej (często sosnowej, z sękami i żywicą), płyt OSB i płyt z nieznaną okładziną. Folia albo laminat na płycie może być z PVC, a tego pod laser kłaść nie wolno.
Klej w płycie — dlaczego jedna „trójka” tnie się jak masło
Sklejka to cienkie warstwy drewna (forniry) sklejone na krzyż. Drewno laser odparowuje łatwo. Spoina kleju to co innego: utwardzona żywica, która zamiast znikać — zwęgla się. Im więcej kleju na drodze wiązki, tym więcej mocy potrzeba i tym więcej sadzy na krawędzi.
- Klej mocznikowy (UF) — sklejka do wnętrz, spoina jasna i cienka. Tnie się zwykle najłatwiej.
- Klej fenolowy (PF) — sklejka wodoodporna, np. z oznaczeniem WBP albo klasą klejenia 3 według EN 314-2. Spoina jest ciemnobrązowa i wyraźna. Dla lasera trudniejsza: wolniej, więcej sadzy, częściej nie przechodzi na wylot.
- Klej melaminowy (MUF) — pośrodku: bardziej odporny na wilgoć niż mocznikowy, zwykle łatwiejszy do cięcia niż fenolowy.
Jak to sprawdzić przed zakupem? Spójrz na krawędź: grube, ciemne linie między warstwami to prawie zawsze klej fenolowy. W sklepie internetowym zapytaj o rodzaj kleju i klasę emisji formaldehydu (E1 lub niższa). Dym z każdej płyty klejonej zawiera produkty rozkładu kleju, więc odciąg na zewnątrz to podstawa — więcej w poradniku o bezpiecznej pracy z laserem.
Pustki, zakładki i łaty
Druga przyczyna „losowych” problemów siedzi w warstwie środkowej. Kawałki forniru nie zawsze schodzą się idealnie:
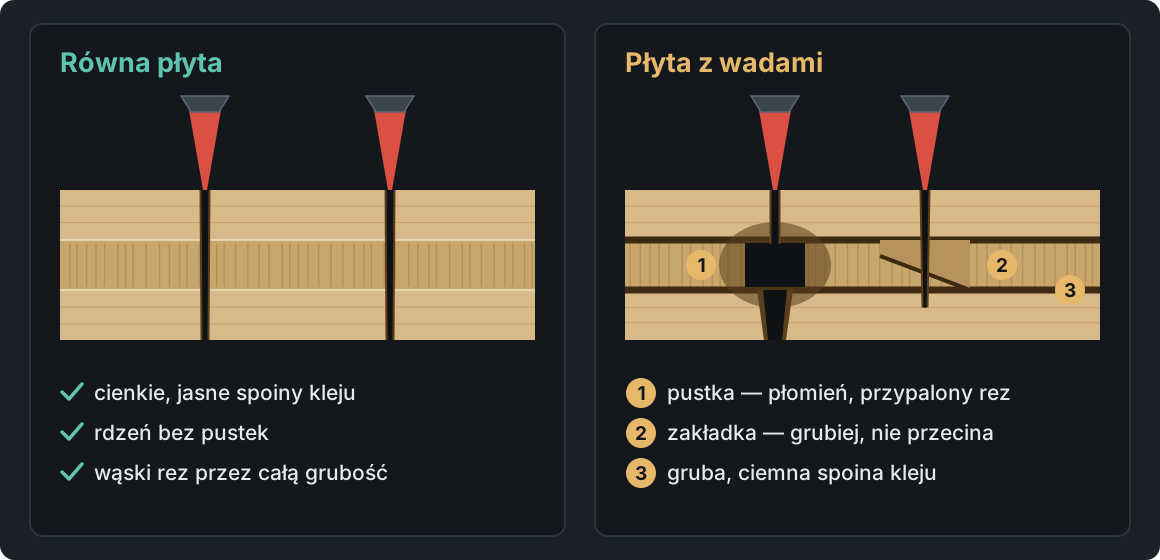
- Pustka — szczelina między kawałkami forniru. Wiązka wpada w powietrze, zbiera się tam dym i płomień, a rez w dolnej warstwie wychodzi szeroki i przypalony.
- Zakładka — dwa kawałki forniru nachodzą na siebie. W tym miejscu płyta jest grubsza i laser nie przechodzi na wylot.
- Sęki i łaty — sęk jest twardszy od reszty drewna, a łata (wstawka zasłaniająca wadę okleiny) graweruje się innym kolorem.
Typowy objaw: w jednym arkuszu większość elementów wypada, a kilka trzyma się w jednym, dwóch punktach. Podniesienie mocy dla całego pliku nie pomoże — przypalisz tylko krawędzie wszystkich pozostałych. Lepiej odrzucić taki arkusz do mniej wymagających zleceń albo przeciąć problematyczne miejsca drugim przejściem.
Klasa płyty mówi o wierzchu, nie o środku. Producenci sklejki brzozowej oznaczają strony literami (np. B/BB: B bez łat, BB z łatami), inni cyframi (I/II, II/III). Do graweru wybieraj stronę bez łat, a o jakość rdzenia pytaj wprost albo sprawdzaj próbnym cięciem.
Tolerancja grubości: 3 mm to nie 3,00 mm
Grubość na etykiecie to wartość nominalna. Normy dla sklejki dopuszczają odchyłkę rzędu kilku dziesiątych milimetra, a grubość różni się też między partiami, a czasem w obrębie jednego arkusza. Płyta „3 mm” potrafi mieć 2,8 albo 3,2 mm.
Przy dekoracji nikt tego nie zauważy. Przy pudełku — od razu. W generatorze pudełek wpisujesz grubość, a program robi z niej długość palców i szerokość szczelin na przegródki czy dno. Jeśli płyta ma 3,2 mm, a projekt zakłada 3,0:
- przegródka nie wejdzie w szczelinę bez szlifowania,
- palce na narożnikach będą cofnięte o 0,2 mm względem ścianki,
- przy płycie 2,8 mm odwrotnie: przegródki latają, a palce wystają.
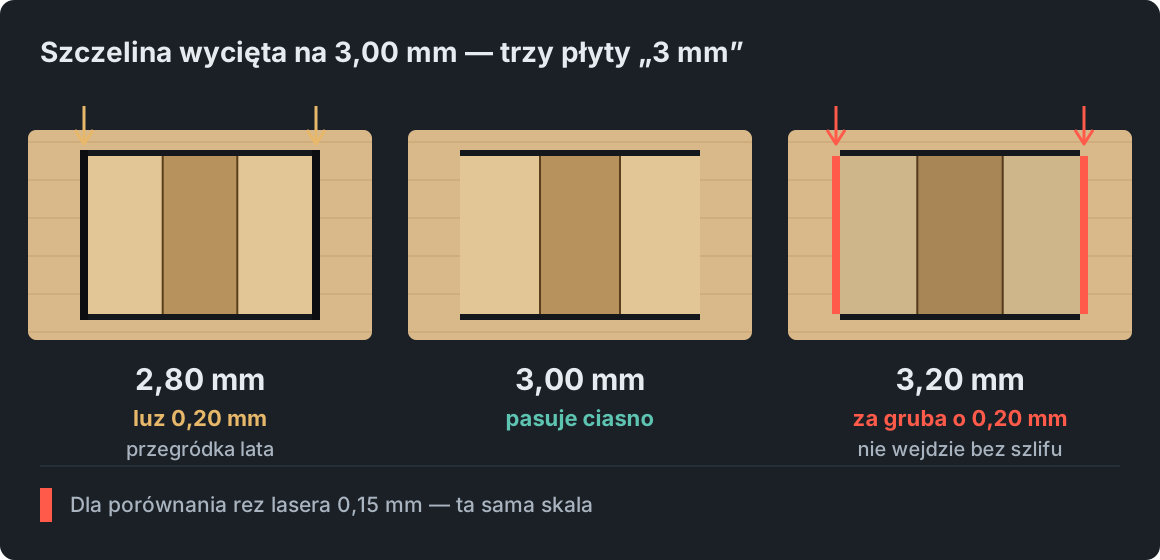
Dlatego każdą nową partię mierz suwmiarką w 4–5 miejscach arkusza (rogi i środek) i wpisuj do projektu zmierzoną średnią, a nie nominalne 3 mm. Jeśli rozrzut w jednym arkuszu przekracza 0,2 mm, odłóż go do zleceń bez łączeń. Szczelinę i luz najlepiej sprawdzić w praktyce grzebieniem pasowania — jak go zrobić, pokazujemy we wpisie Test materiału do lasera.
Ustawienia cięcia — punkt wyjścia, nie przepis
Poniższe wartości to tylko orientacyjny start dla pierwszej próby. Dwie maszyny o tej samej mocy potrafią różnić się dwukrotnie, a do tego dochodzą soczewka, ostrość, air assist i sama płyta.
| Płyta | Laser CO₂ ok. 60 W | Laser diodowy ok. 10 W (moc optyczna) |
|---|---|---|
| Topola 3 mm | 60–70%, 20–30 mm/s, 1 przejście | 100%, 5–8 mm/s, 1–2 przejścia |
| Brzoza 3 mm | 60–70%, 12–20 mm/s, 1 przejście | 100%, 3–5 mm/s, 2 przejścia |
| MDF 3 mm | 60–70%, 12–20 mm/s, 1 przejście | 100%, 3–5 mm/s, 2 przejścia |
| Brzoza 6 mm | 70–85%, 6–10 mm/s, 1 przejście | 100%, 2–4 mm/s, 3–5 przejść |
Zacznij od szybszego końca widełek i zwalniaj, aż płyta przejdzie na wylot w całym polu. Najszybsze ustawienie, które przecina, daje najmniej przypaleń. Jeśli mimo to brzegi są osmalone, zobacz, jak uniknąć przypaleń przy cięciu laserem.
Przechowywanie i wypaczanie
Drewno oddaje i chłonie wilgoć, a sklejka, która przez tydzień stała oparta o ścianę, potrafi wygiąć się o kilka milimetrów. Na laserze to oznacza, że ognisko jest dobre tylko w części arkusza — na brzegach cięcie nagle przestaje przechodzić.
- Płasko, na równej półce albo palecie, z lekkim obciążeniem na górze stosu. Nie na sztorc.
- Sucho i w stałej temperaturze — nie przy grzejniku, nie przy bramie garażu.
- W folii do czasu użycia, zwłaszcza zimą i latem.
- Aklimatyzacja: nowa dostawa leży 1–2 dni w pracowni, zanim trafi pod laser.
Lekko wypaczony arkusz dociśnij do stołu szpilkami albo obciążnikami poza polem cięcia, ewentualnie potnij go na mniejsze formatki. O tym, jak ustawić i sprawdzić ognisko, piszemy w poradniku o ostrości lasera.
Jak rozpoznać złą partię w 10 minut
- Krawędź. Policz warstwy, oceń spoiny (cienkie i jasne czy grube i ciemne), poszukaj szczelin w warstwie środkowej.
- Suwmiarka. 4–5 pomiarów na arkusz. Średnia zapisana na paczce, rozrzut powyżej 0,2 mm — sygnał ostrzegawczy.
- Płaskość. Połóż arkusz na płaskim stole i sprawdź, czy nie „pływa” na rogach.
- Opukanie. Głuchy dźwięk w jednym miejscu może zdradzać rozwarstwienie albo dużą pustkę.
- Próbne cięcie. Rząd małych kół (np. Ø 10 mm) po przekątnej arkusza na sprawdzonych ustawieniach. Koło, które nie wypadło, pokazuje pustkę, zakładkę albo sęk.
- Test na skrawku przy nowym dostawcy: siatka moc × prędkość i pomiar rezu.
Ostatni punkt łatwo odpuścić, bo „to przecież ta sama sklejka”. W Laser MTS Testy materiału są darmowe i bez konta: przygotują siatkę moc × prędkość, pomiar rezu i grzebień pasowania jako gotowy plik do LightBurna. Z kontem zapiszesz zmierzoną grubość, rez i najlepsze parametry w Magazynie materiałów, a generator pudełek weźmie je stamtąd zamiast nominalnych 3 mm.
Najczęstsze pytania
Jaka sklejka jest najlepsza do lasera?
Do elementów precyzyjnych i pudełek — sklejka brzozowa z dobrej klasy, najlepiej na klej mocznikowy albo oznaczona przez producenta jako przeznaczona do lasera. Do lekkich dekoracji i dużych serii — topolowa. Niezależnie od rodzaju każdą nową partię sprawdź testem.
Czy można ciąć laserem sklejkę wodoodporną?
Można, ale zwykle jest trudniej. Klej fenolowy wymaga więcej mocy albo wolniejszego cięcia, zostawia więcej sadzy i ciemniejszą krawędź. Jeśli nie potrzebujesz odporności na wodę, wybierz sklejkę do wnętrz.
Sklejka czy MDF do lasera?
MDF jest tani i tnie się równo w każdym miejscu, więc sprawdza się w szablonach i elementach do malowania. Sklejka jest mocniejsza w cienkich elementach, ma ładniejszą krawędź i lepiej trzyma łączenia na palec — dlatego to pierwszy wybór do pudełek i zabawek.
Dlaczego laser nie przecina sklejki w niektórych miejscach?
Najczęściej przez pustkę albo zakładkę w warstwie środkowej, sęk, grubszą spoinę kleju albo wypaczony arkusz, na którym ognisko ucieka. Zanim podniesiesz moc dla całego pliku, sprawdź, czy problem jest w jednym miejscu, czy w całym arkuszu.