 Laser MTS
W skrócie
- Lany (cast, u Röhm „GS”) graweruje się na biało i matowo, wytłaczany (extruded, „XT”) tnie się z błyszczącą krawędzią, ale grawer wychodzi przezroczysty. Do napisów i logo bierz lany, do części na wcisk — wytłaczany.
- Tolerancja grubości płyty lanej 3 mm to ±0,7 mm, wytłaczanej — ±0,15 mm (dane producenta Plexiglas). Przy łączeniach na wcisk to przepaść.
- Laser CO₂ tnie każdy akryl, także przezroczysty. Dioda (ok. 450 nm) przez bezbarwny i jasny akryl przechodzi — tnie tylko ciemny, nieprzezroczysty, wolno i bez błyszczącej krawędzi.
- Punkt wyjścia na CO₂: ok. 10 W mocy na 1 mm grubości, słaby nadmuch, przy płytach od 6 mm ognisko w głąb płyty. Za wolno = płomień; nigdy bez nadzoru.
- Krawędź po laserze jest naprężona: alkohol, płyn do szyb i klej rozpuszczalnikowy robią z niej siatkę pęknięć. Myj wodą z płynem do naczyń, przed klejeniem odpręż płytę.
Lany czy wytłaczany — to pierwsza decyzja
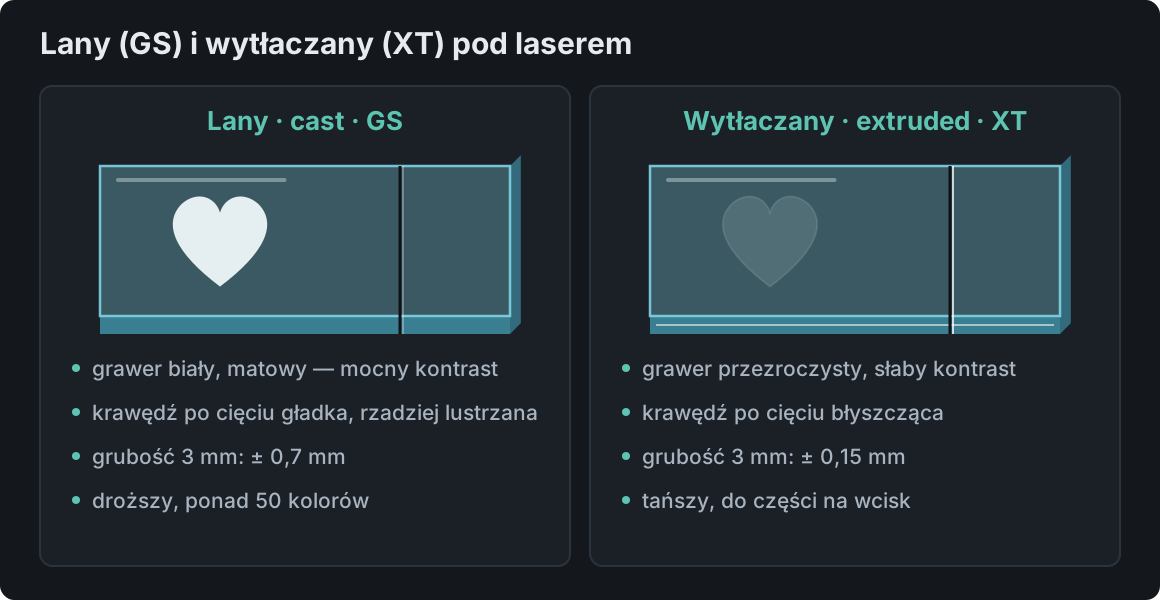
Chemicznie to ten sam polimetakrylan metylu. Różni je produkcja: płytę laną odlewa się między taflami szkła, wytłaczaną wyciska przez dyszę jak makaron. Dla lasera oznacza to trzy różnice, które widać na każdym elemencie.
| Cecha | Lany (cast, GS) | Wytłaczany (extruded, XT) |
|---|---|---|
| Grawer | biały, matowy, mocny kontrast — logo, napisy, zdjęcia | przezroczysty, szarawy, słaby kontrast |
| Krawędź po cięciu | gładka, ale nie zawsze lustrzana | błyszcząca, „polerowana płomieniem” z lasera |
| Grubość 3 mm | ±0,7 mm | ±0,15 mm |
| Temperatura mięknienia | wyższa (Vicat ok. 115 °C) | niższa (ok. 103 °C) — szybciej się topi, kleją się narzędzia |
| Pęknięcia od rozpuszczalników | bardziej odporny | bardziej skłonny do pękania po laserze |
| Cena i kolory | droższy, ponad 50 kolorów u dużych producentów | tańszy, mniej kolorów |
Jak poznać, co masz w ręku? U Röhm (Plexiglas) rozstrzyga kod: cztery cyfry to GS, pięć — XT. Bez etykiety najpewniejszy jest test: wygrawerowany kwadrat 10 × 10 mm na skrawku — biały i matowy to lany, przezroczysty to wytłaczany. Cena też podpowiada: lany jest wyraźnie droższy.
Tolerancja grubości — dlaczego to ważne
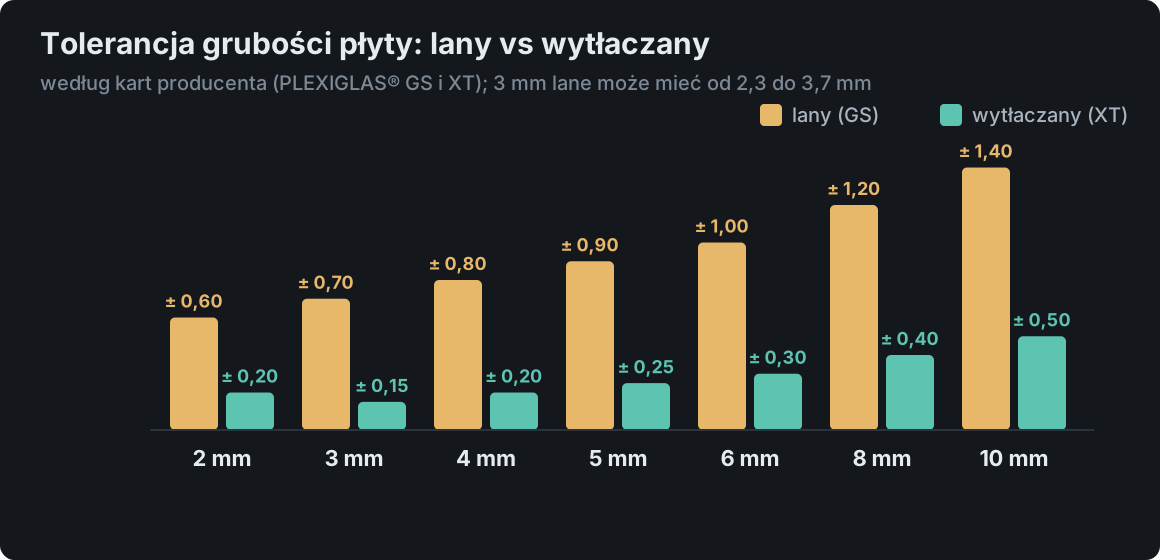
Płyta lana „3 mm” może mieć legalnie od 2,3 do 3,7 mm. Jeśli projektujesz szczelinę 3,0 mm na wcisk, z jednej partii elementy będą latać, z drugiej nie wejdą. Dlatego do pudełek, przegródek i wszystkiego, co ma pasować „na klik”, producenci i sprzedawcy wskazują wytłaczany — a każdą partię i tak zmierz suwmiarką w kilku miejscach i wpisz zmierzoną grubość do projektu, nie nominalną.
CO₂ tnie wszystko, dioda tylko ciemny
Laser CO₂ (10,6 µm) jest pochłaniany przez każdy akryl — bezbarwny, kolorowy, lustrzany — i to dla tego materiału jest najlepszym wyborem. Dioda świeci niebieskim światłem ok. 450 nm, a bezbarwna płyta jest dla niego przezroczysta: wiązka przechodzi przez akryl i przypala stół pod spodem. Dlaczego tak się dzieje, tłumaczymy we wpisie Laser CO₂ czy diodowy.
- Dioda tnie tylko akryl ciemny i nieprzezroczysty — czarny, ciemnoczerwony, ciemnozielony. W tabeli xTool czarny akryl 3 mm na module 40 W tnie się przy 100% i 5 mm/s w jednym przejściu, ciemnoczerwony na 20 W — przy 3 mm/s w trzech przejściach. Krawędź jest matowa, nie błyszcząca.
- Niebieski i jasny akryl jest dla diody prawie tak samo „niewidzialny” jak bezbarwny.
- Malowanie przezroczystej płyty na czarno albo oklejanie taśmą, żeby dioda „złapała” powierzchnię, to sposób na 1 mm folii, nie na 3 mm płytę: producenci diod sami podają, że powyżej 1–2 mm wychodzi z tego dym, nadtopienia i frustracja. Jeśli chcesz ciąć przezroczysty akryl, potrzebujesz CO₂.
Parametry cięcia — punkt wyjścia
Trotec podaje prostą regułę: do czystego cięcia z błyszczącą krawędzią potrzeba ok. 10 W mocy lasera na każdy milimetr grubości. 40 W starcza więc wygodnie do 3–4 mm, 60 W do 5–6 mm, 100 W do 10 mm — grubsze płyty da się ciąć, ale wolno i z gorszą krawędzią. Widełki poniżej zebraliśmy z opublikowanych tabel producentów (Trotec, Epilog, Thunder Laser) — jak zawsze to start do testu, nie nastawy do wpisania.
| Laser CO₂ | Akryl 3 mm | Akryl 5 mm | Akryl 8 mm |
|---|---|---|---|
| 40 W | 100%, 4–8 mm/s | 100%, 2–4 mm/s | 100%, 1–2 mm/s (ew. 2 przejścia) |
| 60 W | 80–100%, 8–14 mm/s | 100%, 4–7 mm/s | 100%, 2–4 mm/s |
| 100 W | 70–90%, 15–25 mm/s | 90%, 8–14 mm/s | 90–100%, 4–7 mm/s |
Dla porównania z tabel producentów: Thunder Laser dla maszyny 100 W podaje 2,5 mm — 40 mm/s, 5 mm — 18 mm/s, 10 mm — 5 mm/s (wszystko przy 90%); Epilog dla 60 W tnie akryl 3 mm przy 8% prędkości maksymalnej, a 6 mm przy 4%. Co poza mocą i prędkością:
- Nadmuch słaby. Inaczej niż przy drewnie — mocne powietrze chłodzi i matowi krawędź. Trotec zaleca do polerowanej krawędzi najwyżej ok. 0,2 bar; część producentów radzi wręcz wyłączyć nadmuch, ale wtedy musisz stać przy maszynie, bo akryl pali się chętnie. Rozsądny kompromis: tyle powietrza, żeby nie było płomienia.
- Jedno przejście, nie kilka. Drugie przejście nie daje ładnej krawędzi — jeśli nie przecina, zwolnij albo zmień laser na mocniejszy (Trotec odradza cięcie wieloprzejściowe akrylu).
- Częstotliwość impulsów, jeśli Twój laser ją ustawia: wyższa daje gładszą krawędź w przezroczystych materiałach; Trotec podaje dla lanego 5 000–20 000 Hz, dla wytłaczanego do 5 000 Hz.
- Ostrość. Do 5 mm na powierzchni. Od ok. 6 mm ognisko w głąb płyty — Trotec radzi 1/3 grubości, Epilog ok. 2 mm bliżej soczewki niż standardowo — wtedy krawędź jest prostsza. Przy grubszych płytach soczewka 2,5″ zamiast 2″. Więcej w poradniku o ostrości lasera.
- Za wolno = ogień. Zbyt wolne cięcie nie poprawia krawędzi, tylko zapala materiał. Jeśli płomień nie gaśnie, zatrzymaj pracę.
Dwie siatki testowe na skrawku akrylu załatwiają sprawę: siatka moc × prędkość w trybie cięcia i rampa ostrości (ognisko w akrylu ucieka łatwiej niż w drewnie, bo tu liczy się każda dziesiąta milimetra prostej krawędzi). Darmowe Testy materiału Laser MTS przygotują obie jako gotowy plik do LightBurna — każde pole siatki na osobnej warstwie z własnymi nastawami, rampę ostrości otworzysz od razu. Jak czytać wynik, opisaliśmy we wpisie Test materiału do lasera.
Folia ochronna: papierowa czy PE, zdjąć czy zostawić
Akryl przyjeżdża zabezpieczony folią — papierową (częściej na lanym) albo polietylenową (częściej na wytłaczanym). Zasady:
- Cięcie: folia może zostać po obu stronach. Spodnia dodatkowo chroni przed osmaleniami od stołu (o tym niżej), wierzchnia — przed dymem osiadającym na płycie.
- Grawer: wierzchnią folię zdejmij. Papierowa grawerowana razem z płytą zostawia w grawerze resztki papieru i kleju (Epilog ostrzega o tym wprost), a folia PE topi się i wtapia w brzegi grawerowanego pola.
- Grawer w negatywie (wypalanie tła wokół liter) na ciemnym akrylu — też bez folii.
- Folię z gotowych elementów ściągaj od rogu; po miesiącach magazynowania papierowa potrafi się kruszyć — pomaga namoczenie w ciepłej wodzie, nie rozpuszczalnik.
Osmalenia od spodu: plaster miodu kontra szpilki
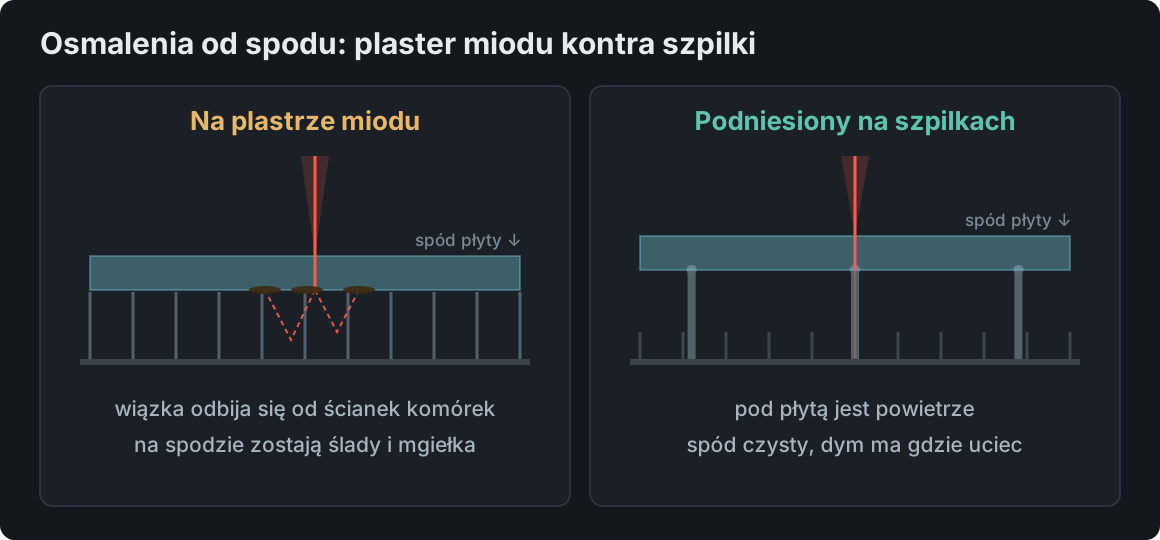
Na sklejce osmalenie od spodu ginie w kolorze drewna. Na przezroczystym akrylu każdy ślad odbitej wiązki widać jak przez szkło. Wiązka, która przeszła przez płytę, trafia w ścianki komórek plastra miodu, odbija się i wraca w spód materiału — zostają mleczne „kropki” i smugi wzdłuż linii cięcia, a dym uwięziony w komórce osiada na spodzie. Rozwiązania, od najprostszego:
- Zostaw spodnią folię — odbicia zostają na folii, nie na płycie.
- Podnieś płytę na szpilkach, listewkach albo stole nożowym — pod spodem ma być powietrze, nie metal; wiązka nie ma w co się odbić, a dym ma gdzie uciec. Trotec do płyt 6 mm i grubszych zaleca stół listwowy z akrylowymi listwami.
- Taśma maskująca na spodzie tam, gdzie nie można podnieść płyty.
Krawędź po laserze: naprężenia, pęknięcia, polerowanie
Laser tnie akryl, odparowując go — krawędź jest gładka, ale zostaje w niej dużo naprężeń od szybkiego nagrzania i ostygnięcia. Producenci (Röhm, Acrylite) piszą wprost: po cięciu laserem może być potrzebne wygrzanie (odprężenie) płyty, żeby uniknąć crazingu — siatki drobnych pęknięć, która pojawia się na krawędzi po kontakcie z rozpuszczalnikiem, czasem po tygodniach. Najszybciej wywołasz ją sam:
- alkoholem izopropylowym albo płynem do szyb użytym do „wyczyszczenia” elementu — po kilku minutach krawędź jest biała i popękana;
- klejem rozpuszczalnikowym nałożonym na świeżo ciętą krawędź, zwłaszcza akrylu wytłaczanego;
- acetonem, rozcieńczalnikiem, benzyną — nigdy.
Akryl myj wodą z płynem do naczyń i miękką ściereczką — tyle zaleca sam producent Plexiglas. Przed klejeniem elementy ciętych laserem warto odprężyć w piekarniku z termoobiegiem w ok. 80 °C (czas zależy od grubości — kilkadziesiąt minut dla cienkich płyt, kilka godzin dla grubych; sprawdź kartę swojej płyty) i powoli wystudzić. Akryl lany jest na pęknięcia dużo odporniejszy niż wytłaczany.
Polerowanie płomieniem krawędzi ciętych piłą to standard w zakładach, ale instrukcja obróbki Plexiglas nie poleca go w pełni właśnie przez crazing — i nigdy wtedy, gdy element będzie potem klejony, malowany albo formowany. Po laserze krawędź zwykle i tak jest wystarczająco gładka; jeśli polerujesz, to krótkim przejściem palnika bez zatrzymywania się i bez chłodzenia wodą.
Klejenie akrylu — bezpiecznie
- Kleje rozpuszczalnikowe (np. Acrifix 1S, Weld-On) rozpuszczają obie powierzchnie i spawają je w jedną. Klasyczne (Weld-On 3, 4) zawierają 75–90% dichlorometanu — w karcie charakterystyki: podejrzewany o działanie rakotwórcze, pary cięższe od powietrza, w słabo wentylowanym pomieszczeniu stężenia niebezpieczne. Nowsze (Acrifix 1S 0116) są bez dichlorometanu, ale za to łatwopalne.
- Kleje polimeryzacyjne (np. Acrifix 1R 0192) dają mocną, przezroczystą spoinę i producent poleca je do akrylu lanego.
- Niezależnie od rodzaju: wentylacja, rękawice odporne na dany rozpuszczalnik (wg karty charakterystyki), okulary, elementy dopasowane bez docisku na siłę, krawędzie suche i czyste — i odprężone, jeśli były cięte laserem.
- Do drobiazgów bez wymagań optycznych wystarczy klej cyjanoakrylowy albo dwuskładnikowa epoksydowa; obie bielą się przy nadmiarze.
Dym, ogień i podróbki: poliwęglan i PVC
- Dym z akrylu to głównie monomer (metakrylan metylu) — ostry zapach, podrażnia oczy i drogi oddechowe. Odciąg na zewnątrz albo filtr z węglem aktywnym to konieczność, nie dodatek. Zasady odciągu i klas laserów we wpisie o bezpiecznej pracy z laserem.
- Akryl pali się żywo — producent porównuje go do drewna liściastego. Nigdy nie zostawiaj maszyny bez nadzoru przy cięciu akrylu; każdy producent laserów powtarza to w swoich poradnikach.
- Poliwęglan (PC) wygląda jak akryl, ale pod laserem CO₂ żółknie i brązowieje na krawędzi, dymi i zostawia lepki osad. Epilog przyznaje, że da się ciąć cienkie arkusze, ale z odbarwieniem — do estetycznych wyrobów to się nie nadaje.
- PVC i folie „winylowe” pod laser nie wchodzą w ogóle: chlor w dymie niszczy maszynę i płuca.
- Jak odróżnić: akryl przy zginaniu pęka z trzaskiem, poliwęglan się gnie. Przy płycie bez etykiety zapytaj sprzedawcy o nazwę tworzywa (PMMA) — nie tnij płyty o nieznanym składzie.
Do czego akryl w pracowni
Szyldy i tabliczki (lany, grawer w negatywie na kolorowej płycie), breloki i zawieszki z błyszczącą krawędzią (wytłaczany), podświetlane napisy LED, w których krawędź świeci (tu najlepiej przezroczysty, ewentualnie lany), statuetki i trofea, wieka i okienka pudełek ze sklejki, tarcze zegarów, szablony i przymiary (jak laser zachowuje się na szkle, skórze, łupku czy metalu, opisujemy we wpisie o grawerze laserem poza drewnem). Jedna pułapka projektowa: w akrylu drobne detale poniżej szerokości rezu i mostki cieńsze niż ok. 1 mm po prostu się stapiają, a otwarte kontury zostawiają w płycie rowek zamiast otworu — plik sprawdź przed cięciem.
Najczęstsze pytania
Czy laser diodowy tnie akryl?
Tylko ciemny, nieprzezroczysty i raczej cienki — np. czarny 3 mm na module 40 W w jednym przejściu, na 20 W w kilku. Bezbarwnego, niebieskiego i jasnego akrylu dioda nie przetnie, bo niebieskie światło przez niego przechodzi. Do przezroczystego akrylu potrzebujesz lasera CO₂.
Jaki akryl do grawerowania — lany czy wytłaczany?
Lany: grawer wychodzi biały i matowy, z mocnym kontrastem. Na wytłaczanym grawer jest przezroczysty i prawie niewidoczny. Wytłaczany bierz tam, gdzie liczy się błyszcząca krawędź i dokładna grubość — do części na wcisk.
Dlaczego akryl pęka po klejeniu albo czyszczeniu?
Bo krawędź po cięciu laserem jest naprężona, a rozpuszczalnik — alkohol, płyn do szyb, klej — otwiera w niej siatkę drobnych pęknięć (crazing). Myj wodą z płynem do naczyń, przed klejeniem odpręż elementy w ok. 80 °C i unikaj akrylu wytłaczanego tam, gdzie będzie klejony.
Czy zdejmować folię z akrylu przed cięciem laserem?
Do cięcia nie — folia chroni powierzchnię i spód przed osmaleniami. Do grawerowania zdejmij wierzchnią: papier zostawia klej w grawerze, folia PE się topi.
Ile watów potrzeba do cięcia akrylu?
Orientacyjnie 10 W na każdy milimetr grubości: 40 W wygodnie tnie 3–4 mm, 60 W do 6 mm, 100 W do 10 mm. Grubsze płyty da się przeciąć wolniej, ale krawędź traci na jakości.