 Laser MTS
W skrócie
- Soczewka skupia wiązkę w plamce o średnicy ok. 0,1–0,25 mm. Już 3 mm od ogniska plamka z typowej soczewki 2″ jest ok. 3,4× szersza, a gęstość energii spada ponad 10 razy.
- Objawy złej ostrości: szeroki rez i luźne łączenia, rozmyty grawer, skośna krawędź, cięcie, które nie przechodzi w części arkusza. Te same objawy daje brudna soczewka — zobacz konserwację lasera.
- Krótka soczewka (1,5″) daje małą plamkę do drobnego graweru, długa (2,5–4″) — większą głębię ostrości do grubych płyt. Standardem jest 2″.
- Ostrość ustawisz szablonikiem albo autofocusem, a sprawdzisz rampą ostrości: jedna linia na skośnym pasku pokazuje, o ile przesunąć głowicę.
Czym jest ognisko i dlaczego milimetr robi różnicę
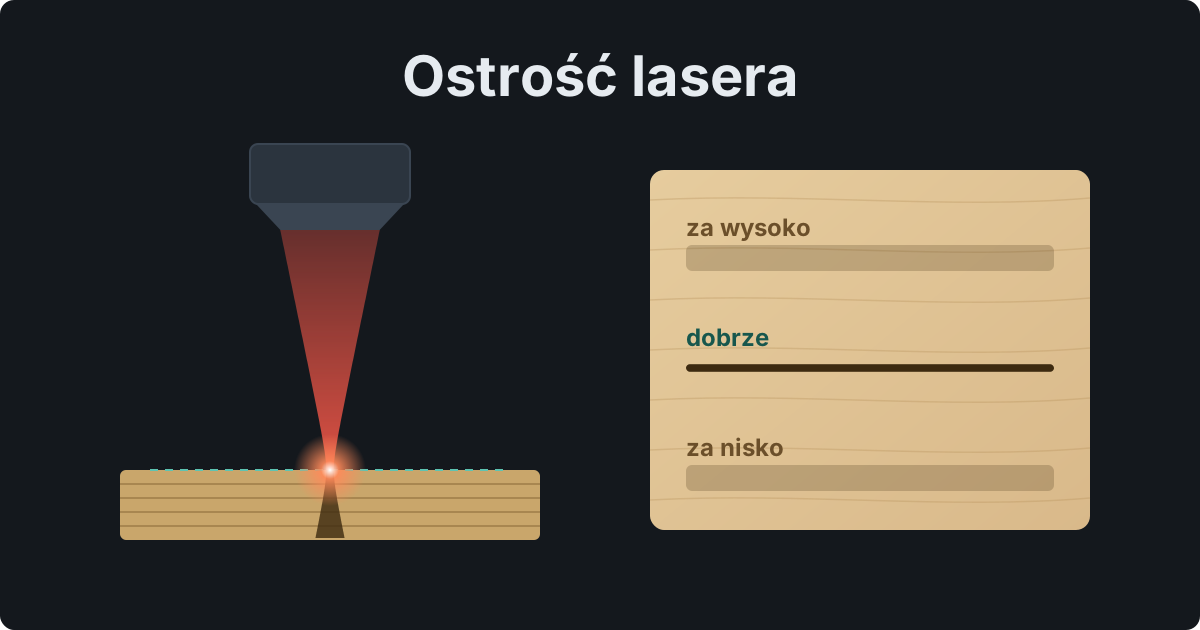
Wiązka dochodzi do głowicy jako snop o średnicy kilku milimetrów. Soczewka skupia ją w stożek, który zwęża się do najmniejszej plamki — ogniska — i dalej znów się rozszerza. Odległość od soczewki do ogniska to ogniskowa. Od niej zależy, jak mała jest plamka i jak szybko wiązka rozszerza się nad ogniskiem i pod nim.
Gęstość energii zależy od pola plamki, a pole rośnie z kwadratem średnicy. Plamka 3× szersza to 9× mniej energii na każdy milimetr kwadratowy, a 3,4× szersza (3 mm od ogniska przy soczewce 2″) — już ok. 12× mniej. Dlatego ognisko przesunięte o kilka milimetrów działa jak duże obniżenie mocy — tylko że w programie parametry wyglądają dobrze i szuka się winnego gdzie indziej.
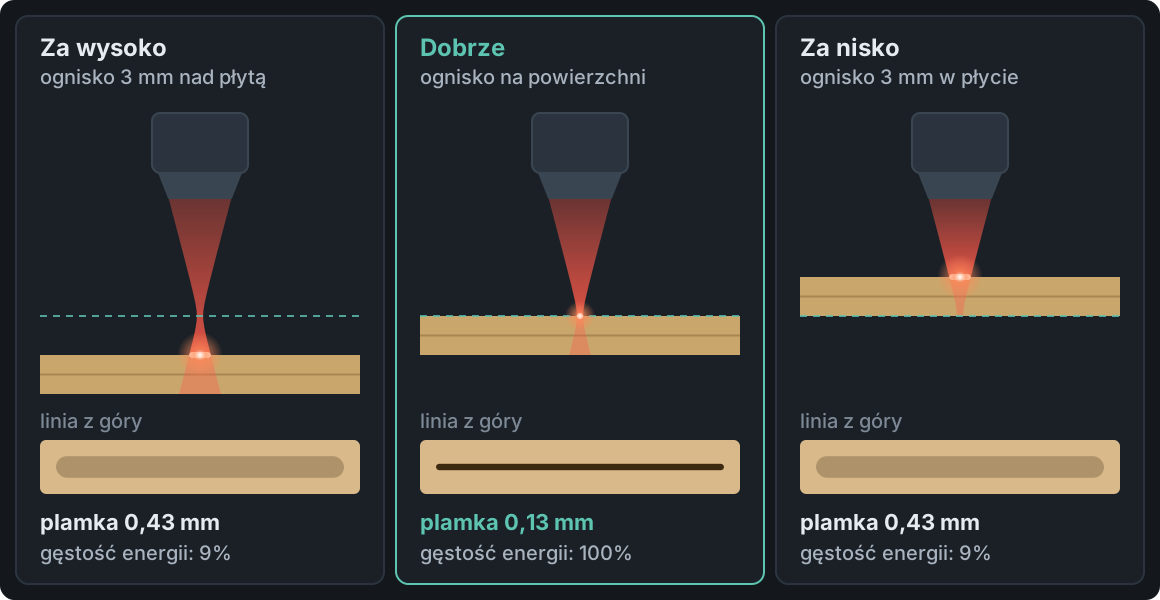
Nawet 1 mm robi różnicę: przy soczewce 2″ plamka rośnie wtedy do ok. 0,19 mm, a gęstość energii spada mniej więcej o połowę. Stąd wrażenie, że „wczoraj cięło, a dziś nie”, gdy płyta jest odrobinę grubsza albo lekko wygięta.
Objawy złej ostrości
| Objaw | Co się dzieje | Co sprawdzić najpierw |
|---|---|---|
| Szerszy rez, luźne łączenia | plamka na powierzchni jest szersza niż zwykle | wysokość głowicy (szablonik), grubość płyty wpisana w programie |
| Rozmyty grawer | drobne litery się zlewają, krawędzie są miękkie | ostrość; przy wypukłych przedmiotach — dłuższa soczewka |
| Nagle nie przecina | ta sama moc rozlewa się na większą plamkę | ostrość, potem czystość soczewki i luster |
| Przecina tylko miejscami | płyta wygięta albo stół krzywy | wysokość w kilku miejscach arkusza |
| Krawędź skośna (V) | wiązka mocno się rozszerza w głąb materiału | ognisko niżej, dłuższa soczewka |
| Mocno przypalone brzegi | słabsze cięcie → wolniej → więcej ciepła | ostrość i air assist |
Podobne objawy daje też brudna soczewka, rozjustowane lustra (w laserze CO₂) i słabnąca tuba. Ostrość sprawdza się jednak najpierw, bo to najszybsze — minuta z szablonikiem. Jeśli problemem są głównie osmalone brzegi, zajrzyj też do wpisu Przypalenia przy cięciu laserem.
Soczewki 1,5″, 2″, 2,5″ i 4″
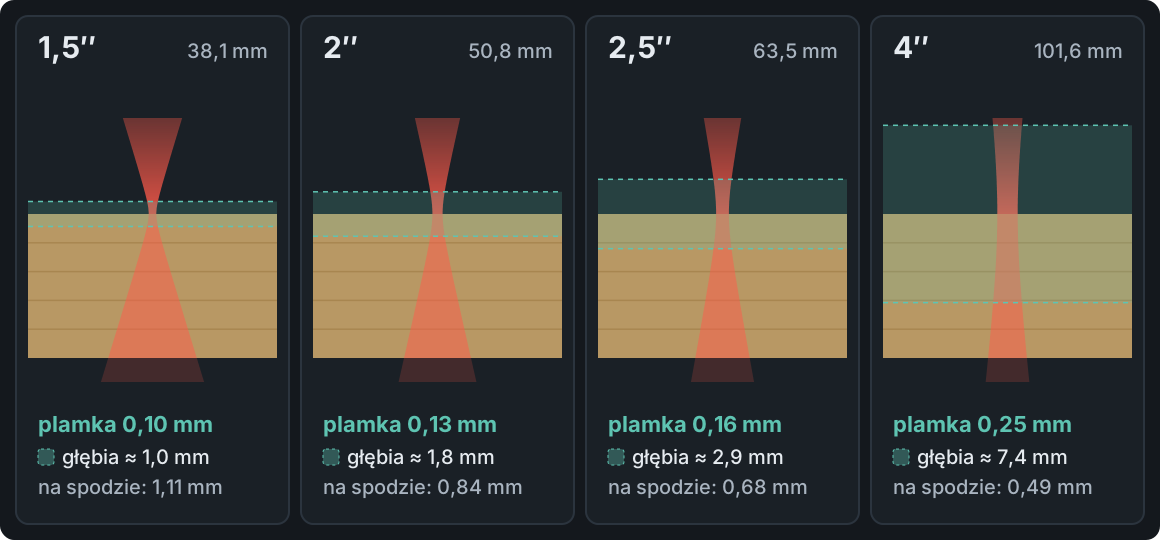
Soczewkę lasera CO₂ opisuje się ogniskową w calach. Im krótsza, tym mniejsza plamka — ale tym szybciej wiązka rozszerza się poza ogniskiem, więc tym mniejsza głębia ostrości, czyli zakres wysokości, w którym plamka jest prawie tak mała jak w samym ognisku.
| Soczewka | Plamka | Głębia ostrości | Do czego |
|---|---|---|---|
| 1,5″ (38,1 mm) | ok. 0,10 mm | ok. 1 mm | drobny grawer, zdjęcia, cienkie materiały do ok. 3 mm |
| 2″ (50,8 mm) | ok. 0,13 mm | ok. 2 mm | standard: grawer i cięcie do ok. 6 mm |
| 2,5″ (63,5 mm) | ok. 0,16 mm | ok. 3 mm | cięcie 6–10 mm, lekko nierówne płyty |
| 4″ (101,6 mm) | ok. 0,25 mm | ok. 7 mm | grube płyty, grawer na krzywych i wgłębionych przedmiotach; drobny detal mniej ostry |
Wartości są policzone dla typowej tuby szklanej (wiązka ok. 7 mm na soczewce), a głębia ostrości to zakres, w którym plamka jest najwyżej ok. 1,4× szersza niż w ognisku. Twoja maszyna może się różnić — szersza wiązka na soczewce daje mniejszą plamkę. Rez jest zwykle szerszy niż sama plamka: w sklejce to najczęściej 0,15–0,3 mm.
Dwie praktyczne uwagi. Po wymianie soczewki zmienia się odległość dyszy od materiału, więc stary szablonik przestaje pasować. A soczewkę płasko-wypukłą wkłada się wypukłą stroną do góry, w stronę nadchodzącej wiązki — odwrócona po czyszczeniu daje wyraźnie większą plamkę.
W laserze diodowym soczewka jest częścią modułu i zwykle się jej nie wymienia — ustawiasz tylko odległość modułu od materiału. Moduły diodowe mają krótką głębię ostrości, więc na grubszych płytach tym bardziej opłaca się ciąć w kilku przejściach, obniżając ognisko. Więcej o różnicach między maszynami: Laser CO₂ czy diodowy.
Jak ustawić ostrość krok po kroku
Szablonik (klocek dystansowy)
- Połóż materiał płasko na stole i przesuń głowicę nad miejsce, gdzie będzie pierwsze cięcie.
- Poluzuj śrubę tulei z soczewką (w laserze diodowym — blokadę wysokości modułu).
- Wsuń szablonik między dyszę a materiał i opuść tuleję, aż szablonik dotknie obu powierzchni. W maszynach ze stołem na osi Z zamiast tego podnosisz stół.
- Dokręć śrubę i wyjmij szablonik — przed startem, nie w trakcie pracy.
Szablonik pasuje tylko do Twojej głowicy i soczewki — nie pożyczaj go z innej maszyny. Jeśli rampa (niżej) pokaże, że ognisko jest przesunięte, popraw szablonik raz na stałe, np. naklejając cienką podkładkę albo skracając go o zmierzoną wartość.
Autofocus
Czujnik — mechaniczny trzpień albo pomiar optyczny — sprawdza wysokość powierzchni i sam ustawia głowicę. Wygodne, ale ma swoje pułapki:
- trzpień nie może trafić w oczko plastra miodu ani w wycięty już otwór;
- czujnik optyczny potrafi się pomylić na przezroczystym akrylu i lustrzanych powierzchniach;
- mierzy w jednym punkcie, więc wygiętego arkusza nie „wyrówna”.
Jeśli ostrość ustawiasz przez wpisanie grubości materiału (stół na osi Z), wpisuj grubość zmierzoną suwmiarką. Sklejka „3 mm” ma często od 2,7 do 3,2 mm — więcej o tym we wpisie Jaka sklejka do lasera. Autofocus też raz na jakiś czas warto sprawdzić rampą.
Rampa ostrości — najdokładniejszy test
Szablonik i autofocus ustawiają ostrość tam, gdzie powinna być. Rampa pokazuje, gdzie naprawdę jest. Pasek materiału kładziesz skośnie — jeden koniec na podkładce, drugi na stole — i ustawiasz ostrość na jego środku. Laser rysuje wzdłuż paska prostą linię. Tam, gdzie powierzchnia przecina prawdziwe ognisko, linia jest najcieńsza i najciemniejsza.
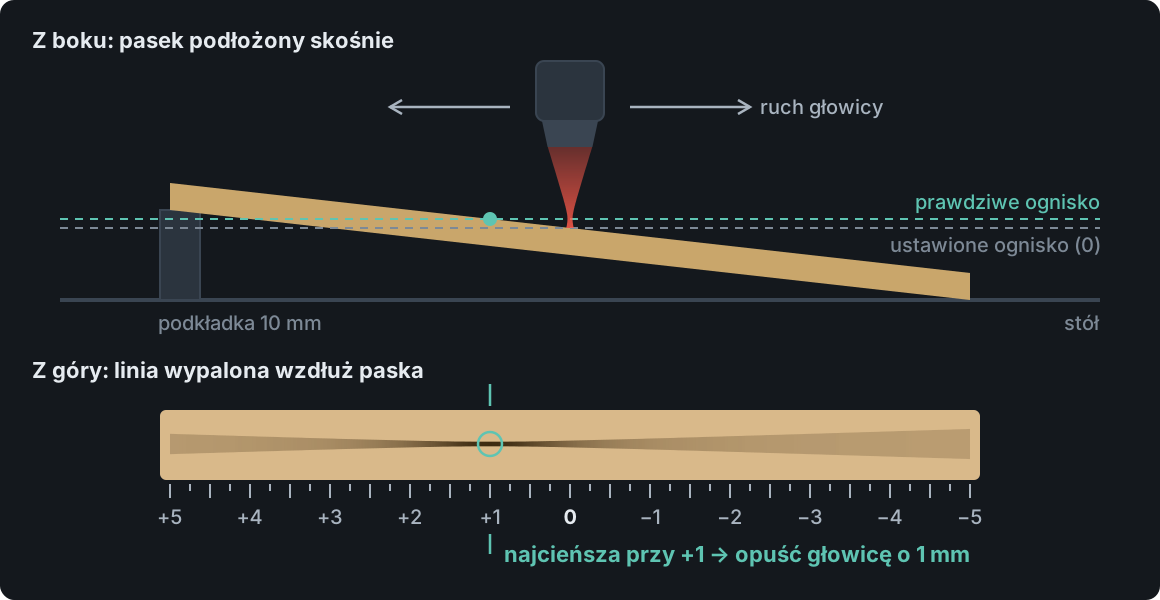
Przy pasku 200 mm i podniesieniu 10 mm każde 20 mm długości to 1 mm wysokości, więc skala daje wynik od +5 do −5 mm. Najcieńsza linia przy +1 oznacza, że prawdziwe ognisko jest 1 mm wyżej, niż ustawiasz — opuść głowicę (albo podnieś stół) o 1 mm. Przy −1 odwrotnie. Test zajmuje dwie minuty, a jego wynik przyda się przy każdym kolejnym zleceniu.
Plik z rampą i gotową skalą przygotujesz w darmowych Testach materiału Laser MTS: podajesz długość linii i podniesienie końca, a dostajesz projekt do LightBurna (albo SVG) z opisaną skalą i mocą linii testowej — z opcją wycięcia samego paska. Po wypaleniu wpisujesz odczytaną liczbę, a program podpowiada, w którą stronę i o ile przesunąć głowicę. Odczyt skali na przykładzie i pozostałe testy z tego samego narzędzia krok po kroku pokazujemy we wpisie Jak zmierzyć rez lasera — testy materiału krok po kroku.
Ognisko na powierzchni czy w głębi materiału?
- Grawer i znakowanie linią — ognisko na powierzchni. Czasem celowo rozostrza się wiązkę o 1–2 mm, żeby wypełnienie dużych pól było gładsze — ale to świadomy wybór, a nie przypadek.
- Cięcie cienkich płyt (do ok. 4 mm) — na powierzchni albo ok. 1 mm pod nią.
- Cięcie grubych płyt (6 mm i więcej) — zwykle ok. 1/3 grubości pod powierzchnią, np. 2 mm przy 6 mm. Wiązka jest wtedy węższa w dolnej części rezu, krawędź prostsza, a spód lepiej przecięty. Przy grubym akrylu producenci zalecają podobnie: ok. 1/3 grubości pod powierzchnią (np. 2 mm przy 6 mm) — szczegóły we wpisie Akryl do lasera.
- Kilka przejść — jeśli maszyna ma stół na osi Z, program może obniżać ognisko po każdym przejściu, żeby kolejne pracowało w dnie rezu.
To punkty wyjścia, nie reguła. Najlepsze położenie ogniska dla Twojej soczewki i płyty sprawdzisz dwoma, trzema cięciami testowymi z różnym przesunięciem.
Wypaczona sklejka: ostrość, która „ucieka”
Arkusz 600 × 400 mm wygięty o 2–3 mm to częsty widok, zwłaszcza po zmianie wilgotności. Przy soczewce 2″, z głębią ostrości ok. 2 mm, to wystarczy, żeby w rogach cięło, a na środku nie. Co pomaga:
- Szpilki do plastra miodu — wbite w oczka stołu dociskają krawędzie i środek arkusza.
- Magnesy — jeśli stół jest stalowy.
- Obciążenie krawędzi — płaskie, ciężkie odpady płyty albo listwy.
- Taśma malarska przyklejająca krawędzie do ramy stołu — przy lekkim wygięciu.
- Mniejsze formatki — wygięcie rośnie z długością, więc arkusz przecięty na pół zwykle leży płasko.
Wszystko, co dociska płytę, kładź poza trasą głowicy i poza liniami cięcia — dysza nie może o nic zahaczyć, a wiązka nie powinna trafiać w metal. Jeśli lekkie wygięcie zostaje, ustaw ostrość na wysokości pośredniej między najniższym a najwyższym punktem arkusza albo sięgnij po dłuższą soczewkę, która wybacza więcej. Płyty najlepiej przechowywać płasko, w suchym miejscu, pod lekkim obciążeniem.
Najczęstsze pytania
Jak ustawić ostrość w laserze CO₂?
Wsuń szablonik między dyszę a materiał, opuść tuleję z soczewką (albo podnieś stół), aż dotknie, i dokręć — albo zostaw to autofocusowi. Raz na jakiś czas sprawdź wynik rampą ostrości.
Jak sprawdzić, czy laser ma dobrą ostrość?
Zrób rampę: linia wypalona na skośnie podłożonym pasku jest najcieńsza w prawdziwym ognisku, a skala pokazuje, o ile przesunąć głowicę.
Jaka soczewka do cięcia sklejki 6 mm?
Standardowa 2″ sobie poradzi, a 2,5″ da prostszą krawędź i więcej zapasu przy lekko wygiętych płytach. Soczewka 1,5″ do 6 mm się nie nadaje — wiązka zbyt szybko rozszerza się w głąb.
Czy ognisko ustawia się na powierzchni, czy w środku materiału?
Do graweru i cienkich płyt — na powierzchni. Przy cięciu płyt od 6 mm zwykle ok. 1/3 grubości pod powierzchnią, przy grubym akrylu podobnie (ok. 1/3). Sprawdź to krótkim testem na swojej płycie.
Dlaczego laser nie przecina na środku arkusza?
Najczęściej płyta jest wygięta albo stół nierówny, więc środek wychodzi poza głębię ostrości. Dociśnij arkusz szpilkami albo obciążeniem krawędzi i sprawdź wysokość w kilku miejscach.