 Laser MTS
W skrócie
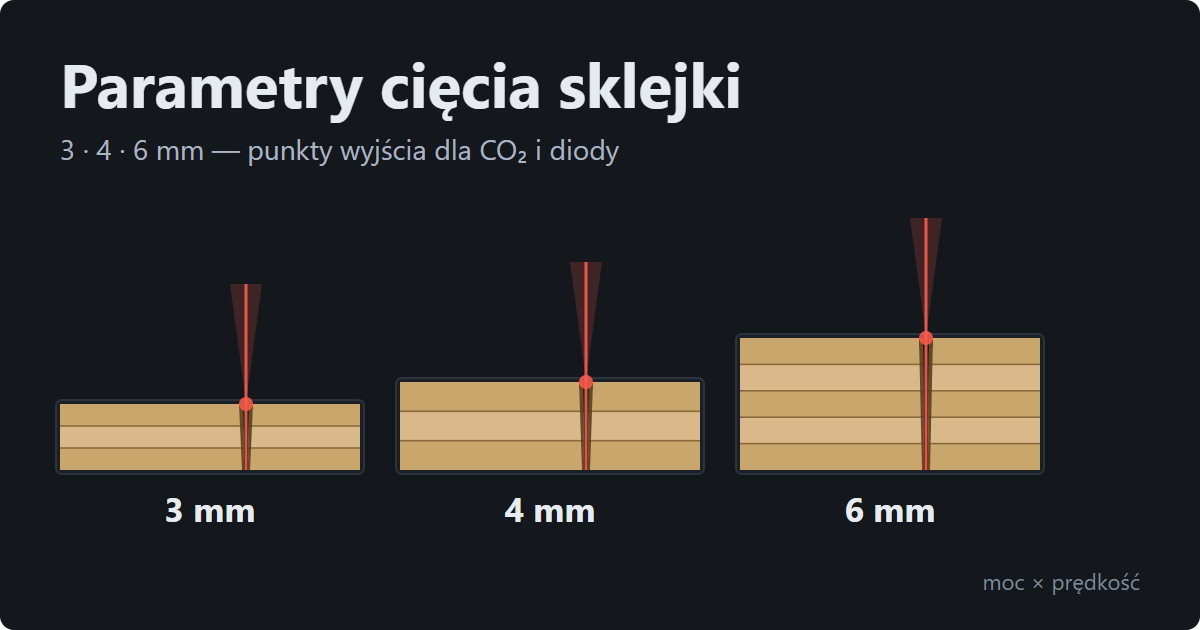
- Punkt wyjścia dla sklejki brzozowej 3 mm: CO₂ 60 W — 60–80% mocy przy 12–25 mm/s w jednym przejściu; dioda 10 W — 100% przy 3–5 mm/s w 1–2 przejściach. Pełna tabela niżej.
- Dwa razy grubsza płyta to z grubsza dwa razy wolniej: w tabeli jednego z producentów laserów CO₂ drewno 3 mm tnie się przy 8% prędkości maksymalnej, a 6 mm — przy 4%.
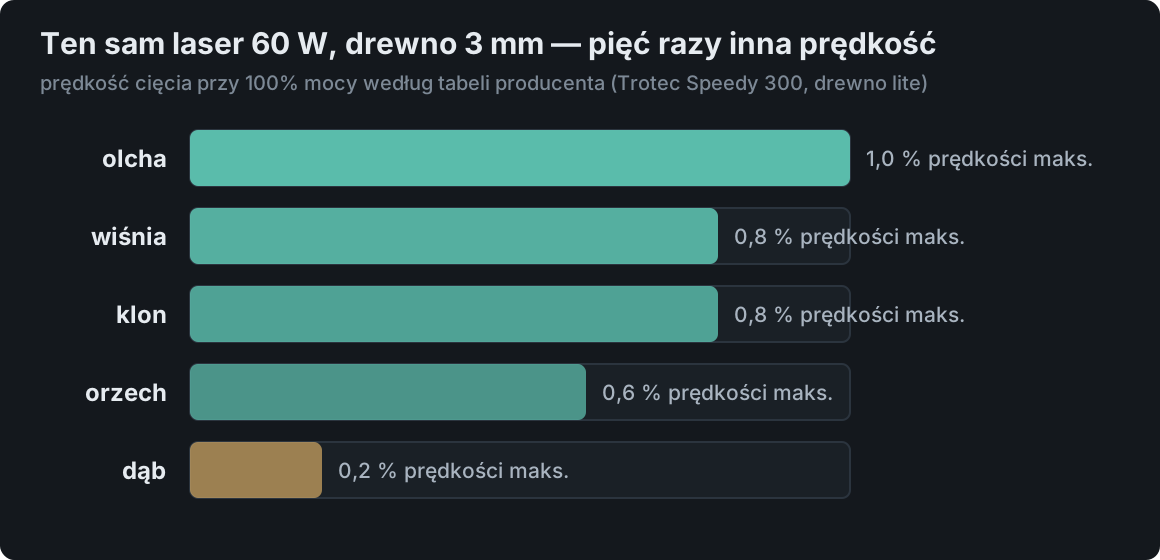
- Cudza tabela nie działa 1:1, bo o wyniku decydują klej, wilgotność i gatunek płyty oraz rzeczywista moc, soczewka i ostrość maszyny. Ten sam laser 60 W tnie olchę pięć razy szybciej niż dąb.
- Nastawy wyznaczasz siatką moc × prędkość w trybie cięcia na skrawku tej samej płyty — zajmuje to ok. 15 minut. Wybierasz najszybsze pole, które czysto wypada.
- Zapisuj nastawy osobno dla każdego lasera i materiału (z grubością zmierzoną suwmiarką) — inaczej za miesiąc test robisz od nowa.
Tabela punktów wyjścia
Widełki poniżej zebraliśmy z opublikowanych tabel producentów laserów (xTool, Trotec, Epilog, Thunder Laser) i z własnych cięć sklejki brzozowej i topolowej. To punkt wyjścia do testu, nie gotowe nastawy: zacznij od szybszego końca widełek i zwalniaj, aż płyta wypada czysto w całym polu. Dla diody podajemy moc optyczną modułu (nie pobór prądu) i 100% mocy — przy cięciu diodą prawie nigdy nie ma sensu jej obniżać.
| Laser | Sklejka 3 mm | Sklejka 4 mm | Sklejka 6 mm |
|---|---|---|---|
| CO₂ 40 W | 70–100%, 8–15 mm/s, 1 przejście | 80–100%, 6–10 mm/s, 1 przejście | 100%, 3–5 mm/s, 1–2 przejścia |
| CO₂ 60 W | 60–80%, 12–25 mm/s, 1 przejście | 60–80%, 10–18 mm/s, 1 przejście | 70–100%, 6–10 mm/s, 1 przejście |
| CO₂ 100 W | 50–70%, 25–40 mm/s, 1 przejście | 60–80%, 18–30 mm/s, 1 przejście | 70–90%, 10–18 mm/s, 1 przejście |
| Dioda 10 W | 100%, 3–5 mm/s, 1–2 przejścia | 100%, 2–4 mm/s, 2–3 przejścia | 100%, 2–3 mm/s, 3–5 przejść |
| Dioda 20 W | 100%, 5–8 mm/s, 1 przejście | 100%, 4–6 mm/s, 1–2 przejścia | 100%, 3–5 mm/s, 2–3 przejścia |
| Dioda 40 W | 100%, 10–15 mm/s, 1 przejście | 100%, 8–12 mm/s, 1 przejście | 100%, 6–10 mm/s, 1–2 przejścia |
Kilka uwag do czytania tabeli:
- Jednostki. Prędkości są w mm/s. Programy do laserów diodowych często pokazują mm/min — pomnóż przez 60 (5 mm/s = 300 mm/min). Pomyłka w drugą stronę daje sześćdziesiąt razy za wolne cięcie i pożar; LightBurn ostrzega przed tym wprost w dokumentacji.
- Skala procentowa. U niektórych producentów (Trotec, Epilog) prędkość w tabelach to procent prędkości maksymalnej maszyny, nie mm/s — nie przenoś tych procentów do innego programu.
- Air assist włączony przy każdym cięciu drewna, raczej mocny — wydmuchuje dym ze szczeliny i gasi płomień. Jak dobrać nadmuch, piszemy w poradniku o przypaleniach przy cięciu laserem.
- Ostrość na powierzchni dla 3 i 4 mm; przy 6 mm sprawdź też ognisko opuszczone o 1–2 mm w głąb płyty — rez w dolnej części jest wtedy węższy. Szczegóły we wpisie o ostrości lasera.
- Topola vs brzoza. Topolowa (lżejsza, ok. 400–500 kg/m³) tnie się przy górnym końcu widełek prędkości, brzozowa (ok. 650–700 kg/m³) przy dolnym. Sklejka na kleju fenolowym (wodoodporna) potrafi wypaść poza widełki.
Dlaczego cudza tabela nie działa 1:1
Dwie maszyny „60 W” z tą samą sklejką „3 mm” potrafią potrzebować dwukrotnie różnych nastaw. Po stronie płyty i po stronie lasera jest po kilka powodów.
Płyta
- Klej. Drewno laser odparowuje, klej się zwęgla. Cienka, jasna spoina mocznikowa (UF) tnie się łatwo; gruba, ciemna fenolowa (PF, sklejka wodoodporna) wymaga więcej energii i zostawia więcej sadzy. Sklejka sprzedawana jako „do lasera” ma zwykle klej melaminowo-mocznikowy (MUF) z bezbarwną spoiną — Metsä Wood podaje to wprost w karcie swojej płyty Laser. Więcej w poradniku Sklejka do lasera.
- Wilgotność. Drewno chłonie wilgoć z powietrza, a mokra płyta potrzebuje więcej energii: część wiązki idzie na odparowanie wody. Partia, która przyjechała zimą prosto z nieogrzewanego magazynu, tnie się inaczej niż ta sama płyta po dwóch dniach w pracowni. Producenci sklejki podają wymiary dla wilgotności płyty ok. 10% — do tego stanu płyta dochodzi dopiero w suchym pomieszczeniu.
- Gatunek i okleina. Gęstość drewna zmienia prędkość bardziej niż cokolwiek innego. W tabeli parametrów Trotec dla Speedy 300 60 W drewno lite 3 mm tnie się przy 100% mocy z prędkością 1% (olcha), 0,8% (wiśnia, klon), 0,6% (orzech) i 0,2% (dąb) prędkości maksymalnej — pięciokrotna różnica na tym samym laserze. Sklejka brzozowa z okleiną z gatunku twardego zachowuje się podobnie.
- Grubość rzeczywista. „3 mm” to 2,8–3,2 mm, a norma EN 315 dopuszcza odchyłki rzędu ±0,2–0,3 mm. Dziesiąte części milimetra więcej to kilka procent więcej energii.
Laser
- Moc rzeczywista. Etykieta nie jest pomiarem. Tuby CO₂ „40 W” w najtańszych maszynach dają w pomiarach użytkowników zwykle ok. 30 W, a każda tuba traci moc z wiekiem i z każdym miesiącem brudnej optyki. Moduły diodowe oznaczane „10 W” czy „20 W” to moc optyczna — ale tylko wtedy, gdy producent nie podał mocy elektrycznej zasilacza.
- Soczewka i ostrość. Soczewka 1,5″ daje mniejszą plamkę i większą gęstość mocy, ale krótką głębię ostrości; 2,5″ więcej zapasu na wypaczonej płycie, ale szerszy rez i potrzeba więcej mocy. Trotec zaleca do cięcia drewna 1,5″ do 8 mm, 2″ do 12 mm, 2,5″ do 15 mm. Ognisko ustawione milimetr za wysoko potrafi zabrać połowę prędkości.
- Stan optyki i lustra. Zadymiona soczewka to mniej mocy na płycie; rozkalibrowane lustra to inna moc w każdym rogu pola. Objaw: w rogu płyty przestaje przechodzić na wylot, choć w środku tnie dobrze.
- Nadmuch i stół. Air assist 0,5 bar i 2 bar to dwa różne światy, a plaster miodu odbija wiązkę inaczej niż stół nożowy.
Dlatego tabela mówi Ci, gdzie szukać, a nie co wpisać.
Za wolno czy za szybko — co widać na płycie
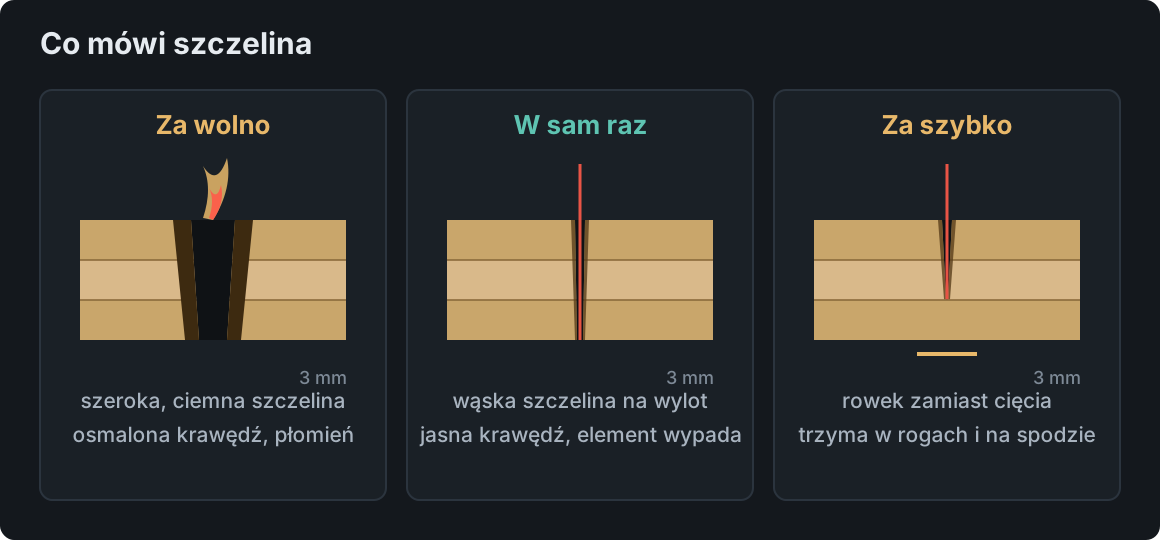
- Za wolno (albo za mocno): szeroka, ciemna szczelina, osmalona i rozszerzona u góry krawędź, płomień w szczelinie, brązowe zacieki na spodzie i osad na całej płycie, a przy drobnych elementach — przepalone mostki. Każda sekunda „na wszelki wypadek” to więcej ciepła w płycie.
- Za szybko (albo za słabo): na spodzie zamiast szczeliny jest rowek albo cienka skórka; elementy trzymają się w rogach (tam głowica hamuje, ale i tak nie wystarcza) i w miejscach z pustką lub sękiem. Pojedyncze nieprzecięte miejsca przy czystym cięciu reszty to zwykle wada płyty, nie nastaw.
- W sam raz: wąska szczelina na wylot, jasna albo lekko brązowa krawędź, element wypada bez pomocy albo po lekkim naciśnięciu, spód czysty.
Regułą, która porządkuje wszystko, jest energia na milimetr linii: zależy od stosunku mocy do prędkości. Jeśli brakuje Ci kilku procent, szybciej dojdziesz do celu, zwalniając o 10%, niż dokładając mocy — moc w CO₂ ponad ok. 80% skraca życie tuby, a w diodzie i tak zwykle jest już na 100%.
Własne nastawy w 15 minut: siatka moc × prędkość
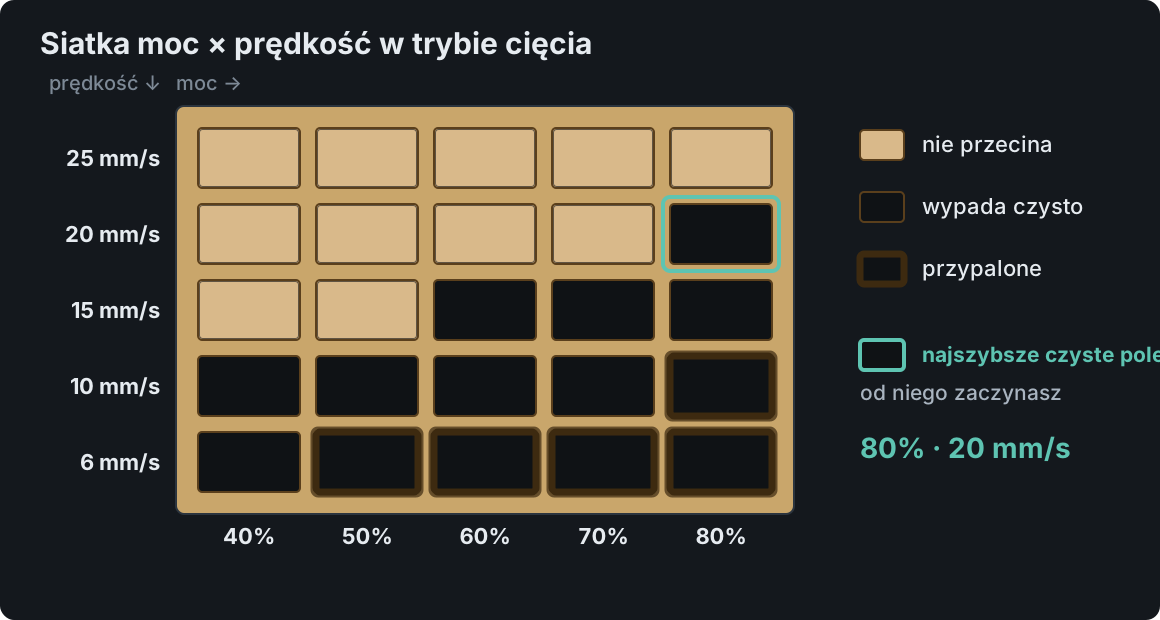
Najszybsza droga do nastaw to jeden test na skrawku tej samej płyty: siatka pól, w której w kolumnach rośnie moc, a w wierszach prędkość, każde pole wycinane w trybie cięcia. Po jednym przebiegu widzisz cały zakres naraz.
- Skrawek tej samej płyty, tą samą stroną do góry, dociśnięty płasko. Ostrość ustawiona jak do pracy.
- Zakres z tabeli. Dla CO₂ 60 W i sklejki 3 mm: moc 50–80% w czterech kolumnach, prędkość 8–30 mm/s w pięciu wierszach. Dla diody: moc stała 100%, zmieniaj tylko prędkość i liczbę przejść. Pola ok. 10 × 10 mm.
- Tryb cięcia, nie wypełnienia. W LightBurnie taką siatkę zrobisz w Laser Tools → Material Test (domyślnie 10 × 10 pól; testuje moc, prędkość, interwał albo liczbę przejść). Air assist jak do pracy.
- Czytanie wyniku. Nie wypychaj pól na siłę — pole, które trzeba wyłamać, nie jest przecięte. Wybierz najszybsze pole, które wypada czysto, a jeśli przy tej prędkości działa kilka mocy — najniższą z nich.
- Sprawdź w rogu pola. Wytnij to jedno pole jeszcze raz w rogu stołu najdalszym od tuby. Jeśli tam nie wypada, winna jest optyka albo płaskość płyty — nie nastawy.
- Zapisz od razu, z grubością zmierzoną suwmiarką.
Dwadzieścia pól po 10 mm to 800 mm cięcia — przy 15 mm/s niecała minuta pracy lasera; reszta kwadransa to ustawienie i oglądanie. Darmowe Testy materiału Laser MTS przygotują taką siatkę w trybie „Cięcie” jako gotowy plik do LightBurna — każde pole leży na osobnej warstwie z własną mocą, prędkością i liczbą przejść, a opisy pól są grawerowane cienką linią obok, więc po wypaleniu nie trzeba niczego liczyć. Do tego pomiar rezu i rampa ostrości w tym samym narzędziu; z kontem wynik zapisuje się w Bibliotece materiałów osobno dla każdego lasera. Jak czytać pozostałe testy — rez, grzebień i rampę ostrości — pokazujemy krok po kroku we wpisie Jak zmierzyć rez lasera.
Przejścia, nadmuch, ostrość — trzy pokrętła poza mocą i prędkością
- Liczba przejść. Przy 6 mm na CO₂ 40 W i przy każdej grubości na diodzie 10 W drugie przejście jest normalne. Dwa szybsze przejścia dają często jaśniejszą krawędź niż jedno wolne, bo płyta stygnie między nimi — ale każde przejście to ponowne nagrzanie krawędzi i szerszy rez. LightBurn pozwala przy kolejnych przejściach opuszczać głowicę (Z step per pass), żeby ognisko schodziło razem z cięciem; Epilog radzi to samo przy grubym drewnie.
- Air assist. Do cięcia drewna mocny; przy grawerze słabszy. Brudna dysza to słabszy nadmuch i więcej przypaleń.
- Ostrość. Zanim zmienisz nastawy po przerwie, sprawdź rampą, czy ognisko nie uciekło — zmiana soczewki, czyszczenie optyki albo wypaczona płyta potrafią przesunąć je o milimetr.
Zapisywanie nastaw: osobno dla lasera i dla materiału
Najwięcej czasu traci się na powtarzaniu tego samego testu, bo wynik został na karteczce. Dobre miejsce na nastawy musi rozróżniać laser (10 W dioda i 60 W CO₂ nie mają ze sobą nic wspólnego), materiał (brzoza UF, brzoza wodoodporna, topola, MDF) i grubość zmierzoną, a do tego pamiętać soczewkę, ognisko i nadmuch.
- W LightBurnie służy do tego Material Library: wpisy w układzie materiał → grubość → operacja (cięcie, grawer), a biblioteka jest przypisana do urządzenia, więc po przełączeniu maszyny wczytuje się jej własna.
- Na kartce przy maszynie: data, dostawca i klej płyty, grubość z suwmiarki, soczewka, ognisko, nadmuch, moc / prędkość / przejścia, uwagi („w rogu wymaga 2 mm/s mniej”).
- W Laser MTS nastawy trzymasz w Bibliotece materiałów — dla każdego materiału parametry cięcia i graweru osobno dla każdego z Twoich laserów zapisanych w Ustawieniach, razem ze zmierzoną grubością i rezem; generator pudełek, skarbonek i puzzli bierze stamtąd grubość i rez (dlaczego to ważne, pokazujemy we wpisie o pudełku na łączenia palczaste), a moduły z eksportem do LightBurna wpisują moc i prędkość do warstw pliku.
I ostatnia zasada: nowa partia płyt, nowa soczewka albo wyczyszczona optyka to nowa siatka. Pięć minut cięcia jest tańsze niż jeden zmarnowany arkusz.
Najczęstsze pytania
Jaką moc i prędkość ustawić do cięcia sklejki 3 mm?
Na CO₂ 60 W zacznij od 60–80% mocy i 12–25 mm/s w jednym przejściu, na diodzie 10 W od 100% i 3–5 mm/s w 1–2 przejściach. To widełki, nie nastawy — dokładną parę znajdziesz siatką moc × prędkość na skrawku swojej płyty.
Czy laser diodowy 10 W przetnie sklejkę 6 mm?
Zwykle tak, ale w 3–5 przejściach przy 2–3 mm/s, z mocnym nadmuchem i ryzykiem ciemnych krawędzi. Do serii z 6 mm wygodniejszy jest moduł 20–40 W albo laser CO₂, który tnie taką płytę w jednym przejściu.
Lepiej jedno wolne przejście czy dwa szybkie?
Przy grubszych płytach dwa szybsze przejścia dają często jaśniejszą krawędź, bo płyta stygnie między nimi. Przy cienkich jedno przejście jest szybsze i daje węższy rez. Sprawdź oba warianty na siatce — i zobacz, jak uniknąć przypaleń.
Dlaczego laser nie przecina sklejki w rogu stołu, choć w środku tnie dobrze?
Najczęściej przez wypaczoną płytę (ognisko ucieka na brzegu), rozkalibrowane lustra (mniej mocy w rogu najdalszym od tuby) albo pustkę w rdzeniu w tym miejscu. Nastawy podnoś dopiero, gdy to samo pole testowe nie wypada ani w środku, ani w rogu.