 Laser MTS
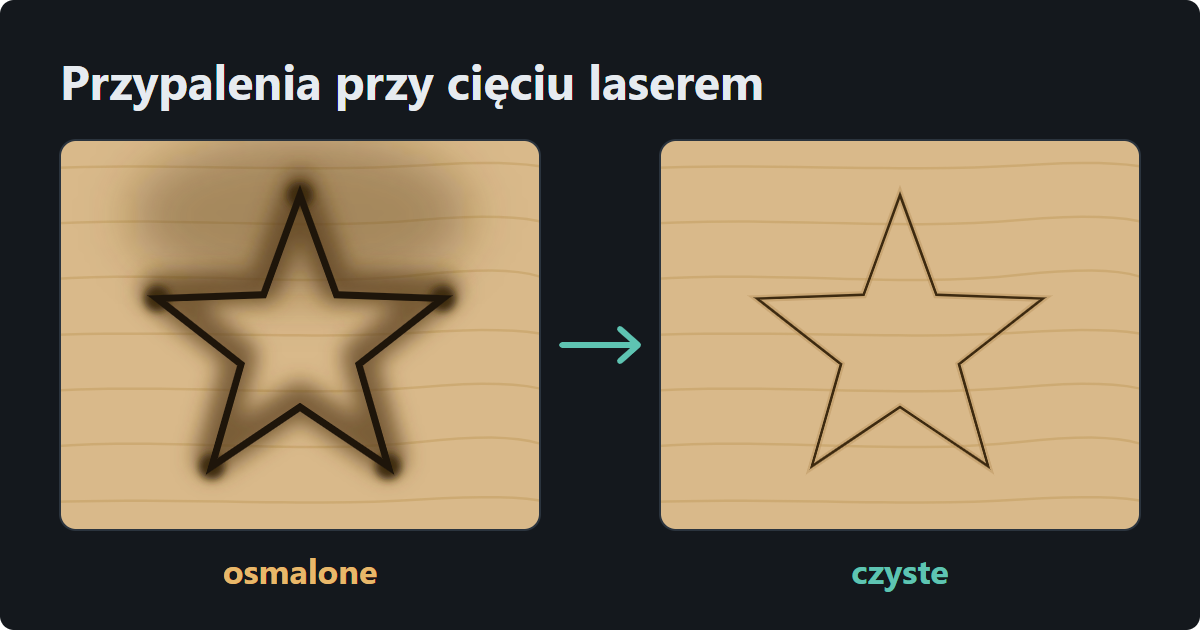
W skrócie
- Najwięcej przypaleń daje za dużo energii na milimetr — za wolno albo za mocno. Szukasz najszybszego ustawienia, które jeszcze przecina; najprościej testem na skrawku.
- Mocny air assist przy cięciu drewna gasi płomień w szczelinie i wydmuchuje dym. Przy grawerze i akrylu ustaw go słabiej.
- Papierowa taśma transferowa łapie dym i żywicę — po jej zdjęciu powierzchnia jest czysta.
- Szpilki albo grzebień zamiast plastra miodu usuwają ślady odbić na spodzie.
- Brązowa krawędź drewna po laserze jest normalna. Walczysz z czarnym nalotem, smugami i śladami na spodzie — nie z samym kolorem krawędzi.
Objaw → przyczyna → naprawa
Laser nie tnie ostrzem — spala i odparowuje drewno w szczelinie szerokiej na ułamek milimetra. Część ciepła zawsze ucieka w bok, a dym i żywica muszą gdzieś osiąść. Znajdź objaw, który widzisz na swoim elemencie:
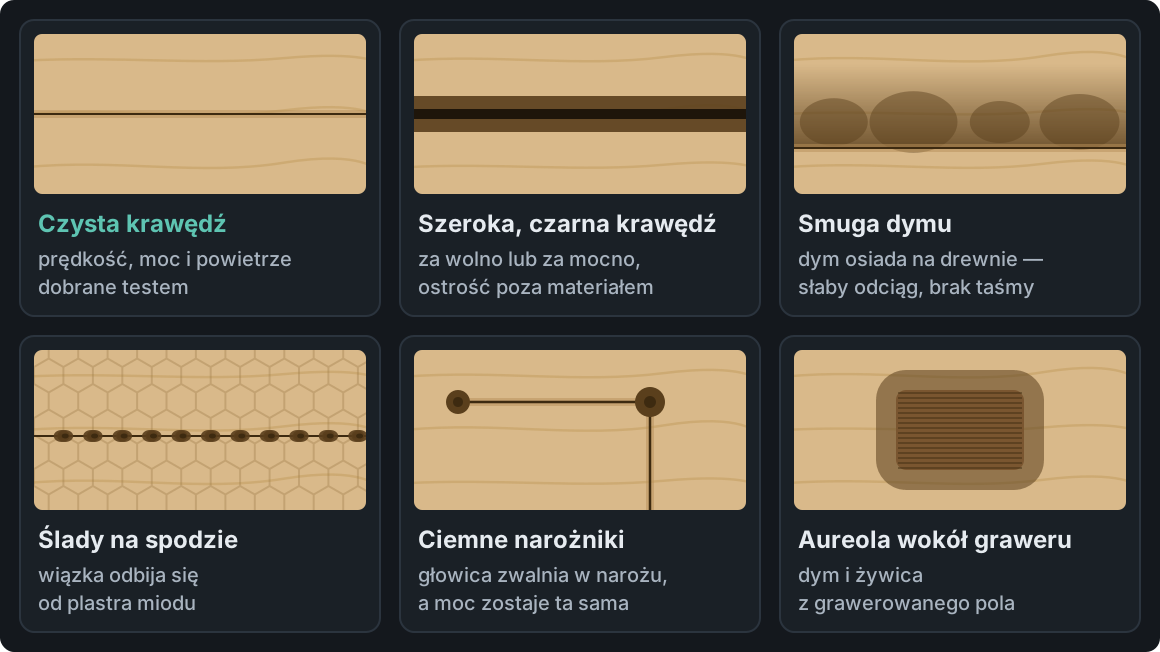
| Objaw | Najczęstsza przyczyna | Co zrobić |
|---|---|---|
| Szeroka, czarna krawędź | za wolno albo za mocno; ognisko nie na powierzchni | szybciej lub mniej mocy; sprawdź ognisko |
| Płomień przy cięciu | za słaby nadmuch, za wolno | mocniejszy air assist, większa prędkość, czysta dysza |
| Smuga przy linii | dym osiada na powierzchni | taśma transferowa, sprawny odciąg |
| Ślady na spodzie | odbicia od plastra miodu, osad na stole | szpilki lub grzebień, czysty stół, bez zapasu mocy |
| Ciemne narożniki | głowica zwalnia, a moc zostaje ta sama | moc minimalna (CO₂) albo moc dynamiczna (dioda) |
| Aureola przy grawerze | dym i żywica z grawerowanego pola | taśma, grawer w stronę odciągu, słabszy nadmuch |
| Lepki nalot | żywica w drewnie albo klej w sklejce | inna płyta, czyszczenie alkoholem |
| Podwójne cięcie | zdublowane linie w pliku | usuń duplikaty przed cięciem |
Za dużo energii na milimetr
Ilość ciepła, która trafia w każdy milimetr linii, zależy od stosunku mocy do prędkości. Przykład (w przybliżeniu, laser 60 W): 50% mocy przy 20 mm/s to ok. 1,5 J na każdy milimetr linii, a przy 25 mm/s — 1,2 J, czyli o 20% mniej ciepła na krawędzi.
Dlatego szukasz najszybszej prędkości, która jeszcze przecina płytę na wylot. Każdy zapas „na wszelki wypadek” to szersza szczelina, ciemniejsza krawędź i mocniejsze odbicia na spodzie. Najszybciej znajdziesz to ustawienie siatką moc × prędkość w trybie cięcia, na skrawku tej samej płyty — opisujemy ją we wpisie Test materiału do lasera. Gotowy plik z taką siatką przygotują darmowe Testy materiału Laser MTS: każde pole ma własną warstwę LightBurna z już ustawioną mocą i prędkością, więc po jednym przebiegu widzisz, które ustawienie tnie najczyściej.
Sprawdź też ognisko. Wiązka skupiona nad albo pod powierzchnią rozlewa energię na szerszy pas — krawędź wychodzi szeroka i ciemna, a cięcie płytsze. Jak je ustawić, piszemy we wpisie Ostrość lasera.
Kilka szybszych przejść zamiast jednego wolnego?
Często tak. Dwa przejścia z większą prędkością dają zwykle jaśniejszą krawędź niż jedno wolne, bo między przejściami drewno stygnie, a powietrze wywiewa dym ze szczeliny. Przy laserach diodowych to standard przy sklejce 4–6 mm.
Ale nie zawsze. Każde przejście ponownie nagrzewa krawędź, szczelina robi się szersza, a ognisko zostaje na powierzchni, choć cięcie jest już głębiej — chyba że między przejściami obniżasz ognisko o kawałek grubości. Laser CO₂ na sklejce 3 mm często tnie najczyściej jednym przejściem z dobrze dobraną prędkością. Sprawdź oba warianty na skrawku.
Air assist i odciąg
Air assist to strumień sprężonego powietrza z dyszy prosto w miejsce cięcia. Gasi płomień w szczelinie i wydmuchuje dym w dół, zanim osiądzie na krawędzi. Nie ma jednej właściwej wartości ciśnienia — zależy od dyszy i sprężarki — więc zwiększaj je stopniowo, aż płomień przestanie się pojawiać, a krawędź się rozjaśni.
| Praca | Nadmuch | Dlaczego |
|---|---|---|
| Cięcie sklejki, MDF | mocny | gasi płomień i czyści szczelinę |
| Grawer drewna | słabszy | mocny strumień rozdmuchuje dym po powierzchni wokół graweru |
| Cięcie akrylu | słaby | krawędź wychodzi gładka i błyszcząca |
Fabryczne pompki (podobne do akwariowych) w tańszych laserach CO₂ bywają za słabe do czystego cięcia sklejki — sprężarka z reduktorem ciśnienia robi wyraźną różnicę. Sprawdź też dyszę: wiązka ma przechodzić przez środek otworu, a sama dysza nie może być zatkana.
Odciąg decyduje o tym, gdzie osiądzie dym, którego nadmuch nie wydmuchał w dół. Smugi, które zawsze ciągną się w jedną stronę, pokazują kierunek przepływu powietrza w komorze. Przy grawerze pomaga praca w stronę odciągu: gdy odciąg jest z tyłu maszyny, graweruj od przodu do tyłu. W LightBurnie to kierunek od dołu do góry projektu — tak działa domyślny kąt skanowania 0° („Scan Angle”; 180° odwraca kierunek). Dym leci wtedy nad częścią jeszcze niewygrawerowaną — którą laser i tak zaraz wypali.
Taśma transferowa — najprostszy sposób na smugi
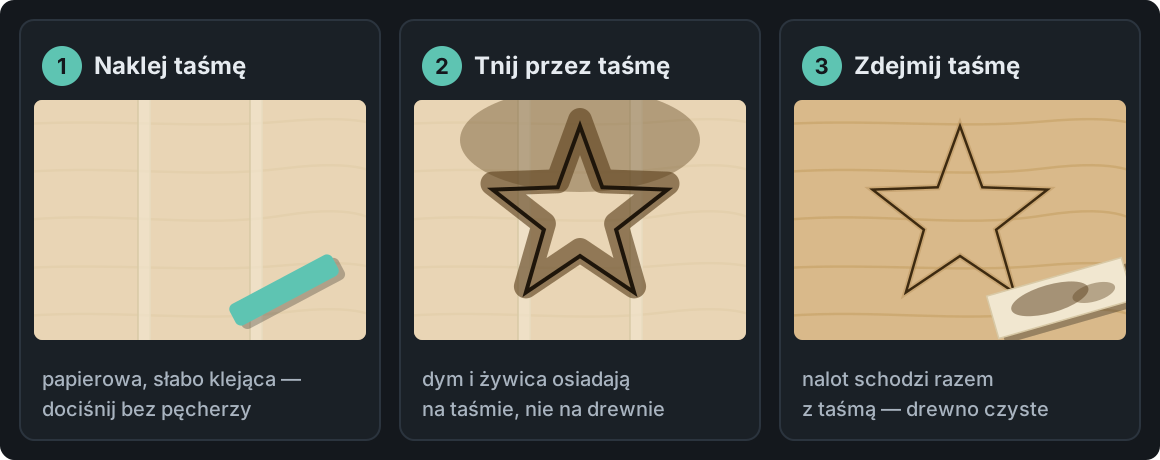
Wystarczy papierowa taśma transferowa (ta, którą przenosi się napisy wycięte z folii) albo szeroka papierowa taśma maskująca o małej przyczepności. Naklejasz ją na całą powierzchnię, tniesz albo grawerujesz przez nią i zdejmujesz — dym i żywica zostają na taśmie.
- Papierowa, nie foliowa. Folia topi się na krawędzi i nie zawsze wiesz, z czego jest — folie winylowe to PVC, którego nie wolno ciąć (więcej we wpisie Bezpieczeństwo pracy z laserem).
- Mała przyczepność. Mocna taśma przy zdejmowaniu wyrywa włókna cienkiej okleiny.
- Dociśnij raklą albo kartą. Pęcherz pod taśmą to miejsce, w które dym i tak wejdzie.
- Sprawdź ustawienia na nowo. Przez taśmę czasem trzeba ciąć odrobinę wolniej albo mocniej.
- Przy drobnym grawerze taśma zostaje w środkach liter „o”, „a”, „e” i trzeba ją wydłubać. Przy dużych polach grawerowanych bywa szybciej grawerować bez taśmy i oczyścić powierzchnię po fakcie.
- Taśma od spodu pomaga, gdy ślady zostają na spodniej stronie.
Szpilki zamiast plastra miodu
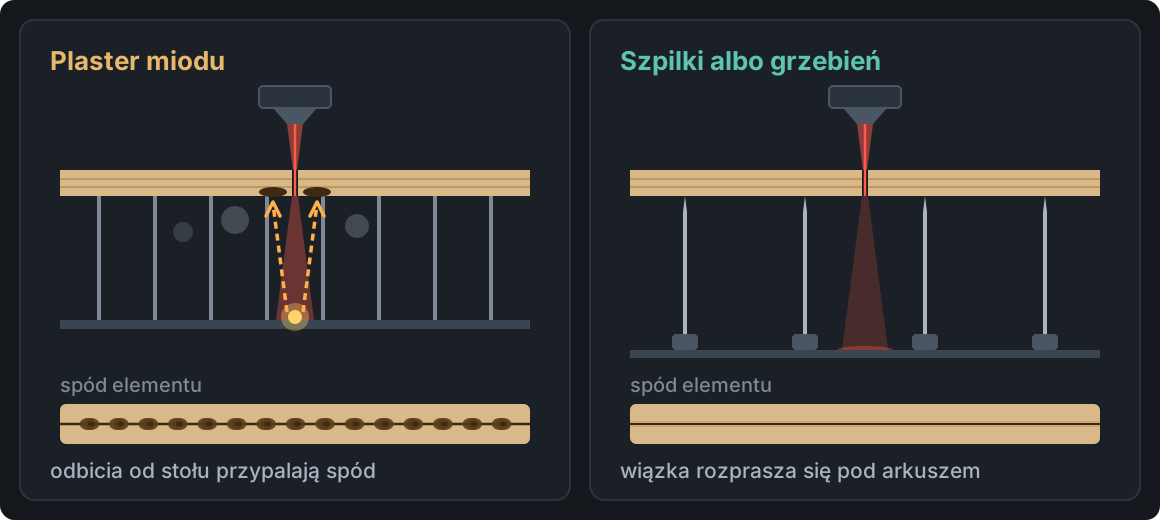
Plaster miodu podpiera materiał na setkach krawędzi. Wiązka, która przeszła przez płytę, trafia w ścianki komórek i dno stołu, a odbite światło i ciepło przypalają spód — najmocniej tam, gdzie linia cięcia przecina ścianki. Do tego dym zostaje uwięziony pod arkuszem.
- Szpilki (np. magnetyczne, wkładane w plaster) albo grzebień z pionowych listew: materiał dotyka stołu w kilku punktach, a wiązka leci daleko w dół i rozprasza się poza ogniskiem.
- Rozstaw podpory z głową. Nie pod linią cięcia — i tak, żeby każdy wycięty element miał się na czym oprzeć. Drobne elementy, które spadną, mogą się przypalić albo zapalić na tacy.
- Czyść stół. Przypalona żywica na plastrze też zostawia ślady.
- Tnij bez zapasu mocy — im więcej energii przechodzi przez płytę, tym mocniejsze odbicia.
- Nie masz szpilek? Podnieś materiał na podkładkach kilka–kilkanaście milimetrów nad plaster i ustaw ognisko na nowo, na powierzchni materiału.
Kolejność cięcia i narożniki
Najpierw otwory i detale wewnętrzne, na końcu kontur zewnętrzny. Wycięty wcześniej element może opaść albo się przesunąć — kolejne linie trafią wtedy nie tam, gdzie trzeba, a przechylony element dostaje wiązkę na krawędź i się przypala. W LightBurnie włącza to opcja „Cut inner shapes first” w ustawieniach optymalizacji cięcia.
Narożniki. W każdym narożniku głowica zwalnia, a przy stałej mocy każdy milimetr dostaje wtedy więcej energii — stąd ciemne kropki w rogach i w punkcie startu. W laserach CO₂ ze sterownikiem DSP (np. Ruida) ustaw moc minimalną niżej niż maksymalną: niższa działa, gdy głowica zwalnia. W laserach diodowych na GRBL pomaga tryb mocy dynamicznej (w LightBurnie wyłączone „Constant Power Mode”).
Podwójne linie. Dwa identyczne kontury jeden na drugim to dwa przejścia w tym samym miejscu — szersza, ciemniejsza szczelina, często tylko na fragmencie obrysu. Jak je wyłapać, opisujemy we wpisie Najczęstsze błędy w plikach do cięcia laserem.
Za ciasny układ. Elementy ułożone zbyt blisko siebie też się przypalają — cienki pasek materiału między dwoma cięciami nie ma gdzie oddać ciepła. Jaki odstęp zostawić, piszemy we wpisie o układaniu elementów na arkuszu.
Materiał też ma znaczenie
Sosna i inne gatunki iglaste mają żywicę, która zostawia lepki, ciemny nalot. Sklejka na klej wodoodporny ma zwykle ciemniejsze krawędzie i tnie się gorzej niż sklejka przeznaczona do lasera. Jeśli przy tych samych ustawieniach nowa partia przypala się wyraźnie bardziej niż poprzednia, winna bywa płyta — więcej o tym we wpisie Sklejka do lasera.
Jak wyczyścić przypalenia po fakcie
| Sposób | Na co | Uwaga |
|---|---|---|
| Papier ścierny 180–240 | krawędzie, nalot na drewnie | sklejka ma cienką okleinę — szlifuj lekko, wzdłuż włókien |
| Gumka do mazania | lekki nalot dymu na surowym drewnie | nie zdejmie nalotu wtopionego we włókna |
| Gąbka melaminowa | nalot na surowym drewnie | tylko lekko wilgotna — woda podnosi włókna; błyszczący akryl matowi |
| Alkohol izopropylowy | żywica i nalot na drewnie, szkło, kamień, anodowane aluminium | szmatka zwilżona, nie mokra; sprawdź na odpadzie, bo rozpuszcza niektóre lakiery; nigdy na akrylu |
| Woda z płynem do naczyń | akryl | miękka ściereczka; alkohol powoduje pęknięcia wzdłuż krawędzi ciętych laserem (dlaczego tak się dzieje: Akryl do lasera) |
Brązowej krawędzi drewna nie wybielisz do koloru surowej płyty. Jeśli ma być jednolita, przeszlifuj ją lekko albo pokryj olejem lub bejcą, które wyrównają kolor. Najtańsze jest jednak niczego nie czyścić: dobrana prędkość, mocny nadmuch, taśma i szpilki załatwiają większość przypadków.
Najczęstsze pytania
Dlaczego laser przypala sklejkę?
Najczęściej przez nadmiar energii (za wolno albo za mocno), za słaby nadmuch powietrza, dym osiadający na powierzchni i odbicia od stołu. Do tego klej w sklejce przepala się trudniej niż samo drewno.
Jak usunąć przypalenia po laserze z drewna?
Lekki nalot zejdzie gumką do mazania albo szmatką z odrobiną alkoholu izopropylowego. Mocniejszy — papierem ściernym 180–240, ostrożnie, bo okleina sklejki jest cienka.
Czy taśma maskująca jest bezpieczna w laserze?
Papierowa tak — to zwykły papier z klejem. Unikaj folii samoprzylepnych z tworzyw, zwłaszcza winylowych, bo to PVC.
Skąd ślady plastra miodu na spodzie elementu?
Wiązka po przejściu przez płytę odbija się od ścianek i dna stołu. Pomagają szpilki albo grzebień, czysty stół, taśma od spodu i cięcie bez zapasu mocy.
Jak ciąć sklejkę laserem diodowym bez przypaleń?
Air assist to podstawa, do tego kilka szybszych przejść zamiast jednego wolnego, taśma na powierzchni i dokładnie ustawione ognisko. Moc i prędkość dobierz testem na skrawku.