 Laser MTS
W skrócie
- Zmierz grubość suwmiarką i wpisz zmierzoną wartość — „3 mm” to w praktyce 2,8–3,2 mm, a różnica między partiami jest większa niż rez.
- Rez odbiera po połowie z każdej strony linii. Bez kompensacji palec jest węższy, a wycięcie szersze — przy rezie 0,15 mm luz wynosi 0,3 mm. Generator pudełek albo „Kerf Offset” w LightBurnie odsuwają linie o pół rezu.
- Szerokość palca: nie węższy niż grubość płyty, dobry punkt wyjścia to ok. 2–4 × grubość (6–12 mm przy sklejce 3 mm).
- Wieko wybierasz do zastosowania: nakładane (najprostsze), wsuwane (piórniki, drobiazgi), na zawiasie (drewniany kołek, bez okuć).
- Na wcisk przy pełnej kompensacji rezu; na klej — zostaw odrobinę luzu. Kolejność cięcia: otwory i wycięcia przed obrysem.
Jak działa łączenie palczaste
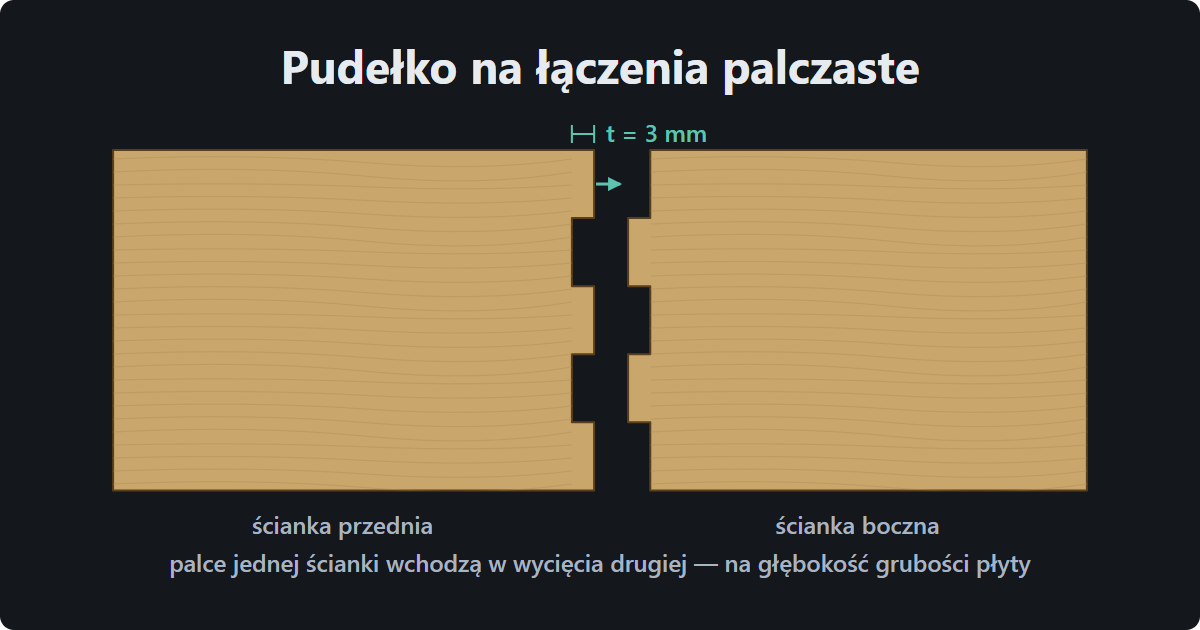
Na krawędzi każdej ścianki na przemian zostaje palec i wycięcie. Palec ma długość równą grubości płyty, więc po złożeniu jego czoło leży równo z powierzchnią sąsiedniej ścianki. W rogu spotykają się dwie krawędzie: tam, gdzie jedna ścianka ma palec, druga musi mieć wycięcie. Dno łączy się ze ściankami tak samo — albo grzebieniem na krawędzi, albo palcami wsuwanymi od góry w zamknięte otwory wycięte w dnie z zapasem od brzegu (ścianki stoją wtedy na dnie, nie obok niego).
Cała precyzja takiego pudełka siedzi w trzech liczbach: grubości płyty, rezie i szerokości palca. Dwie pierwsze mierzysz, trzecią wybierasz.
Krok 1: grubość rzeczywista, nie nominalna
Długość palca i szerokość wycięć pod dno czy przegródki program liczy z grubości, którą wpiszesz. Norma EN 315 dopuszcza dla sklejki szlifowanej o grubości do 3 mm odchyłkę ±0,2 mm, a dla nieszlifowanej od −0,2 do +0,4 mm — czyli „trójka” może mieć legalnie od 2,8 do 3,4 mm. W praktyce dwie partie od tego samego dostawcy potrafią różnić się o 0,3 mm, a to więcej niż rez, który za chwilę będziesz starannie kompensować.
Dlatego każdą nową partię zmierz suwmiarką w kilku miejscach arkusza (rogi i środek) i wpisz średnią. Jeśli w jednym arkuszu rozrzut przekracza ok. 0,2 mm, lepiej nie ciąć z niej pudełek z przegródkami. Więcej o tym, skąd biorą się różnice, we wpisie Sklejka do lasera.
Krok 2: rez i kompensacja
Laser nie tnie po linii, tylko wypala wokół niej szczelinę szerokości rezu — zwykle 0,1–0,3 mm, zależnie od maszyny, soczewki i materiału. Środek wiązki idzie po linii z pliku, więc materiał ubywa po połowie rezu z każdej strony. Dla palca (wypukłość) oznacza to zwężenie o cały rez, dla wycięcia (wklęsłość) — poszerzenie o cały rez.
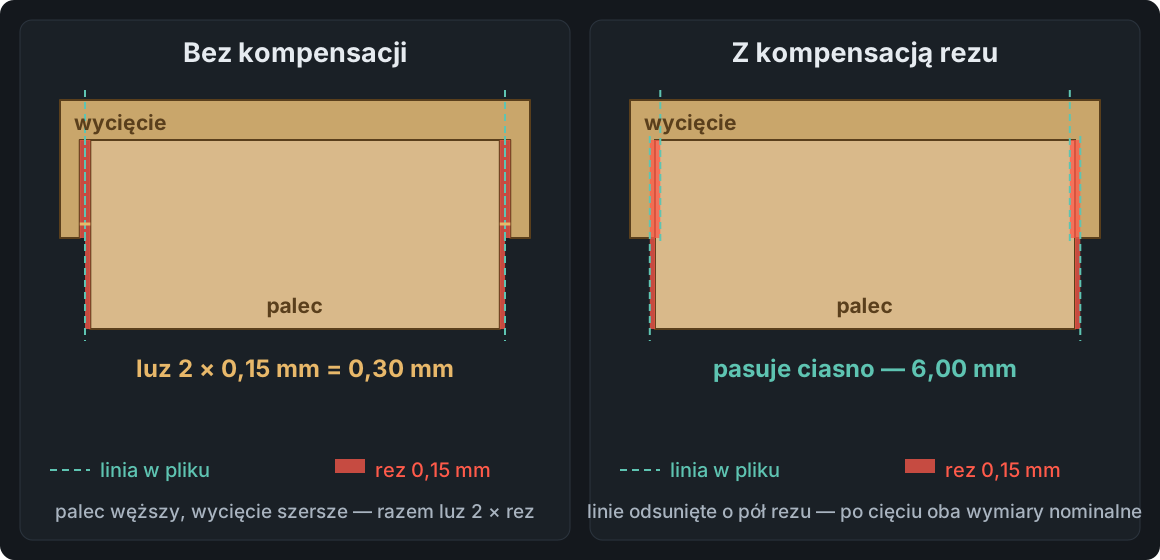
Przy rezie 0,15 mm palec bez kompensacji jest o 0,15 mm węższy, a wycięcie o 0,15 mm szersze — razem 0,3 mm luzu. Tyle wystarczy, żeby pudełko „klekotało”. Kompensacja polega na odsunięciu linii o pół rezu na zewnątrz palców i do wewnątrz wycięć; po wypaleniu oba wymiary wracają do nominału. Generator pudełek robi to za Ciebie, jeśli wpiszesz rez. W LightBurnie służy do tego pole „Kerf Offset” w ustawieniach warstwy: dodatnia wartość odsuwa ścieżkę na zewnątrz zamkniętego kształtu, ujemna do wewnątrz, a sam rysunek zostaje bez zmian — to działa tylko na kształtach zamkniętych.
Rez zmierzysz w kilka minut paskiem z kawałkami albo grzebieniem szczelin — krok po kroku, z przykładem, opisujemy to we wpisie Jak zmierzyć rez lasera. Zmierz go na tej płycie, z której będziesz ciąć: ten sam laser daje inny rez na topoli i na brzozie.
Krok 3: szerokość palca
Szerokość palca to w dużej mierze kwestia wyglądu — na pasowanie wpływa niewiele. Są jednak granice:
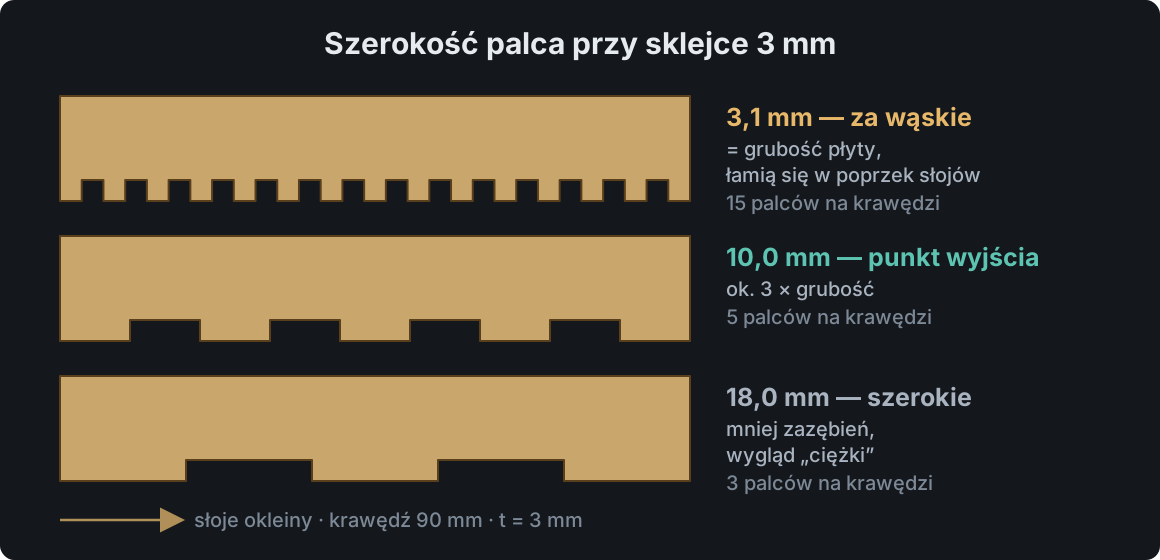
- Nie węższy niż grubość płyty. Palec 3 mm w sklejce 3 mm to cienki ząbek, który w poprzek słojów okleiny łamie się przy pierwszym składaniu. Popularny generator boxes.py domyślnie robi palce o szerokości 2 × grubość, Generator pudełek Laser MTS proponuje 12 mm przy sklejce 3 mm — w obu wypadkach jesteś bezpiecznie powyżej granicy.
- Punkt wyjścia: 2–4 × grubość, czyli 6–12 mm przy „trójce”, 12–24 mm przy sklejce 6 mm. Mniejsze pudełka wyglądają lepiej z drobniejszym grzebieniem, duże skrzynki — z szerszym.
- Nieparzysta liczba odcinków. Krawędź wygląda symetrycznie, gdy zaczyna się i kończy tym samym — palcem albo wycięciem. Program dobiera więc szerokość tak, żeby na długości krawędzi zmieściła się nieparzysta liczba odcinków; wpisane 12 mm staje się np. 11,4 mm.
- Rogi. Przy dnie w jednym rogu spotykają się trzy płyty. Generator pilnuje, żeby skrajny odcinek przy narożniku był wycięciem na obu sąsiednich ściankach — wtedy otwory w dnie nie zbiegają się w rogu. Jeśli rysujesz pudełko ręcznie, sprawdź właśnie to miejsce.
Wieka: nakładane, wsuwane, na zawiasie
| Wieko | Jak działa | Na co uważać |
|---|---|---|
| Zamknięte | sześć ścianek na palce, pudełko klejone w całość | nie da się otworzyć — do pudełek-skarbonek albo przecinanych po sklejeniu |
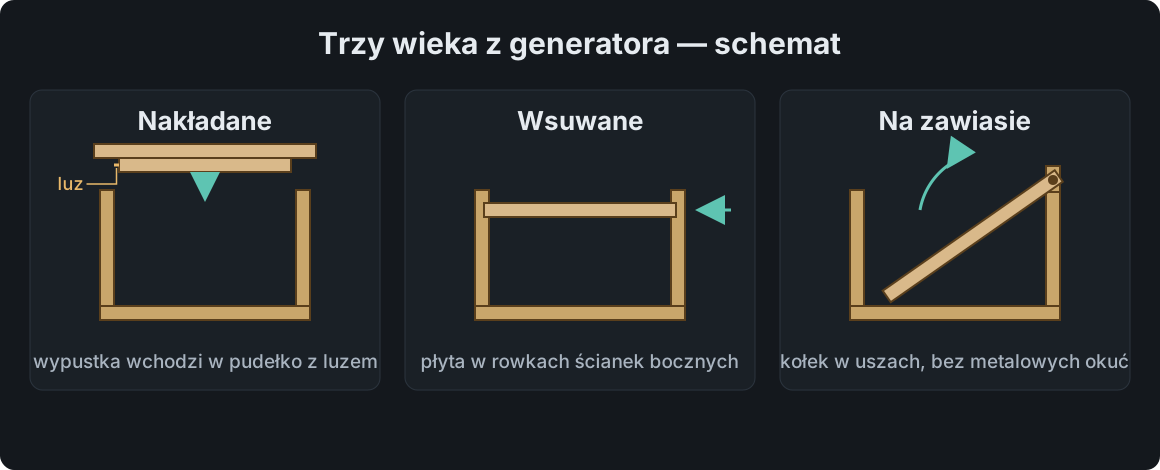
| Nakładane | płyta z wypustką (drugą, mniejszą płytą), która wchodzi do środka | luz wypustki: ok. 0,4 mm łącznie to dobry start; przy 0 wieko klinuje się po zmianie wilgotności |
| Wsuwane | płyta jeździ w rowkach wyciętych w ściankach bocznych | rowek musi być szerszy niż płyta po uwzględnieniu rezu; za ciasny rowek rysuje wieko |
| Na zawiasie | uszy na tylnej ściance i w wieku, przez nie drewniany kołek | otwór pod kołek wytnij najpierw na próbce — rez go powiększa; kołek ma się obracać, nie wypadać |
Wieko nakładane jest najprostsze i najbardziej wybaczające: wypustka ma celowy luz i nie zależy od rezu tak jak palce. Wsuwane sprawdza się w piórnikach i pudełkach na drobiazgi, ale wymaga równej płyty — wypaczony arkusz blokuje wieko w rowku. Zawias z kołkiem to najwięcej precyzji w jednym miejscu: średnica otworu po cięciu musi pasować do kołka, więc potraktuj go jak każdy inny otwór — próbka, pomiar, korekta.
Kierunek słojów i wygląd
Sklejka 3 mm ma zwykle trzy warstwy, a obie zewnętrzne biegną w tym samym kierunku. Wąski palec wycięty wzdłuż słojów okleiny ma włókna wzdłuż w dwóch warstwach z trzech, w poprzek — tylko w jednej, i to ten drugi pęka. Przy palcach szerokości 2 × grubość i więcej nie ma to już znaczenia dla wytrzymałości, ale ma dla wyglądu: cztery ścianki ze słojami w tę samą stronę wyglądają jak jedno pudełko, a nie jak cztery deseczki. W układzie do cięcia ustaw więc ścianki w jednej orientacji — przy nestingu oznacza to wyłączenie obrotów o 90°.
Na wcisk czy na klej
Na wcisk
- pełna kompensacja rezu — palec i wycięcie na nominał,
- składanie gumowym młotkiem, bez siły „na kolano”,
- do pudełek, które mają się rozkładać: organizery, prototypy, zestawy do samodzielnego złożenia.
Na klej
- zostaw odrobinę luzu, np. kompensuj rez niepełny — klej potrzebuje miejsca, a palce bez luzu go wypychają,
- klej do drewna (PVA) albo cyjanoakrylowy; nadmiar zetrzyj od razu, bo zaschnięty blokuje olej i lakier,
- do wszystkiego, co ma przetrwać lata: drewno pracuje z wilgotnością i pasowanie „na wcisk” z czasem luzuje.
Najszybszy sposób, żeby trafić w pasowanie bez liczenia: grzebień pasowania. To rząd szczelin o szerokości grubość płyty ± kilka setnych milimetra — wkładasz w nie skrawek tej samej sklejki i patrzysz, która wchodzi tak, jak chcesz. Jak go wyciąć, opisujemy we wpisie o teście materiału.
Kolejność cięcia i składanie
- Najpierw otwory i wycięcia, potem obrys. Ścianka trzymana jeszcze w arkuszu nie przesunie się, gdy laser tnie w niej otwory pod przegródki. W LightBurnie pilnuje tego opcja „Cut inner shapes first” w ustawieniach optymalizacji — domyślnie włączona, ale po imporcie cudzego pliku warto sprawdzić.
- Taśma maskująca na okleinie od strony wiązki chroni przed osmaleniem wokół palców — więcej we wpisie o przypaleniach przy cięciu laserem.
- Składaj od dna. Najpierw ścianki na dno, rogi dociśnij na końcu. Jeśli palec nie wchodzi, nie dobijaj — sprawdź, czy wycięcie nie ma w środku nieprzeciętej warstwy.
Typowe błędy i ich przyczyny
| Objaw | Najczęstsza przyczyna | Co zrobić |
|---|---|---|
| Palce luźne, pudełko klekocze | brak kompensacji rezu albo rez większy niż wpisany (rozstrojona ostrość) | zmierz rez, sprawdź ostrość, wpisz zmierzoną wartość |
| Palce wystają ponad ściankę | płyta cieńsza niż wpisana grubość | zmierz partię suwmiarką, wpisz średnią |
| Palce schowane, dno nie dochodzi | płyta grubsza niż wpisana | jw. — przy 3,2 mm zamiast 3,0 schodek ma 0,2 mm |
| Nie da się złożyć | za ciasno: pełna kompensacja + grubsza płyta, albo nieprzecięta warstwa | grzebień pasowania, sprawdź spód arkusza |
| Pęknięte palce | palce węższe niż grubość, w poprzek słojów | szersze palce, ścianki wzdłuż słojów |
| Stary plik nie pasuje na nowej płycie | zmiana grubości, np. z 3 na 4 mm — zmienia się długość palców i wszystkie wycięcia | przelicz projekt pod nową grubość, nie skaluj całości |
Ostatni punkt to klasyka: plik rysowany pod „trójkę” po przeskalowaniu w programie ma palce o złej długości, bo skalowanie zmienia wszystko naraz, a zmienić się ma tylko głębokość złączy. W Generatorze pudełek Laser MTS grubość i rez bierzesz z Biblioteki materiałów — zmierzone raz dla danej płyty i lasera — wybierasz wieko, przegródki, ażur albo napis, sprawdzasz złożenie w podglądzie 3D i pobierasz SVG, DXF, PDF albo projekt LightBurna z warstwami. Gotowy plik pudełka na łączenia palczaste — także z innego programu — przeliczysz pod inną płytę w Zmianie grubości (plan Pro), wybierając, czy ma zostać wnętrze, czy wymiary zewnętrzne.
Najczęstsze pytania
Jaka szerokość palca w pudełku ze sklejki 3 mm?
Nie węższa niż grubość płyty; dobry punkt wyjścia to 6–12 mm. Węższe palce łamią się w poprzek słojów, szersze wyglądają ciężko i dają mniej zazębień na krawędzi.
Czy trzeba kompensować rez w łączeniach palczastych?
Tak, jeśli pudełko ma trzymać się bez kleju. Bez kompensacji luz wynosi dwa razy rez — przy 0,15 mm to 0,3 mm. Generator pudełek odsuwa linie o pół rezu sam; w LightBurnie zrobi to „Kerf Offset” na zamkniętych kształtach.
Dlaczego pudełko z gotowego pliku nie pasuje na mojej sklejce?
Najczęściej płyta ma inną grubość niż ta, pod którą ktoś rysował plik (2,8 zamiast 3,0 mm wystarczy), albo rez Twojego lasera jest inny. Zmierz oba i przelicz projekt.
Czy pudełko na łączenia palczaste trzyma się bez kleju?
Przy pełnej kompensacji rezu i dobrze zmierzonej grubości — tak, na wcisk. Drewno pracuje jednak z wilgotnością, więc pudełko „na lata” lepiej skleić, zostawiając palcom odrobinę luzu.